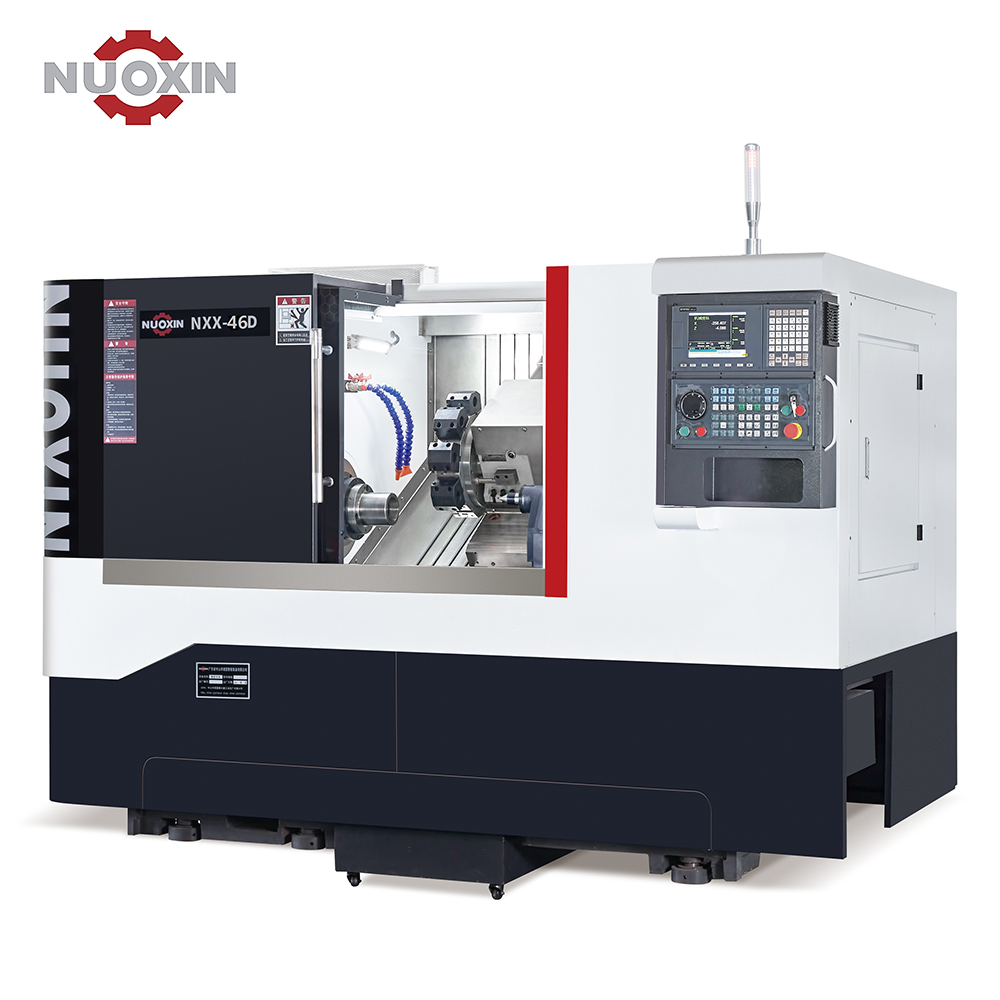
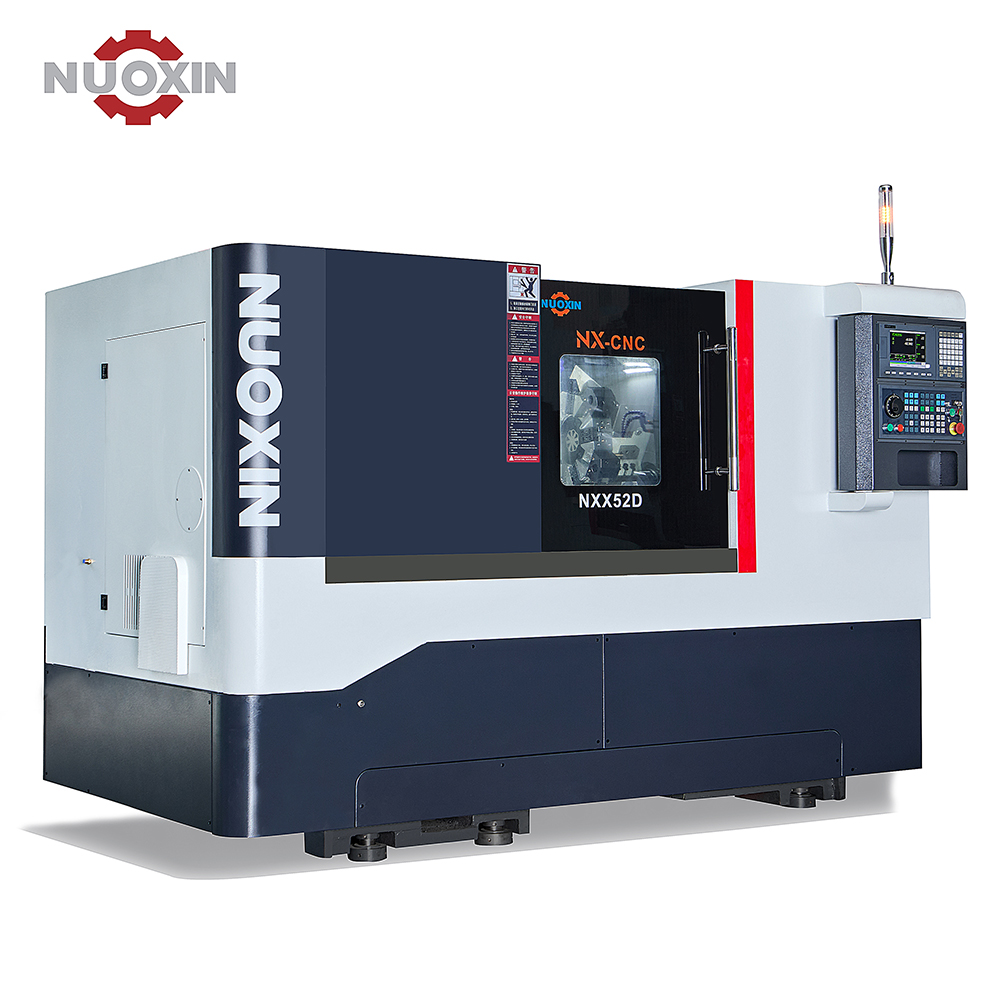
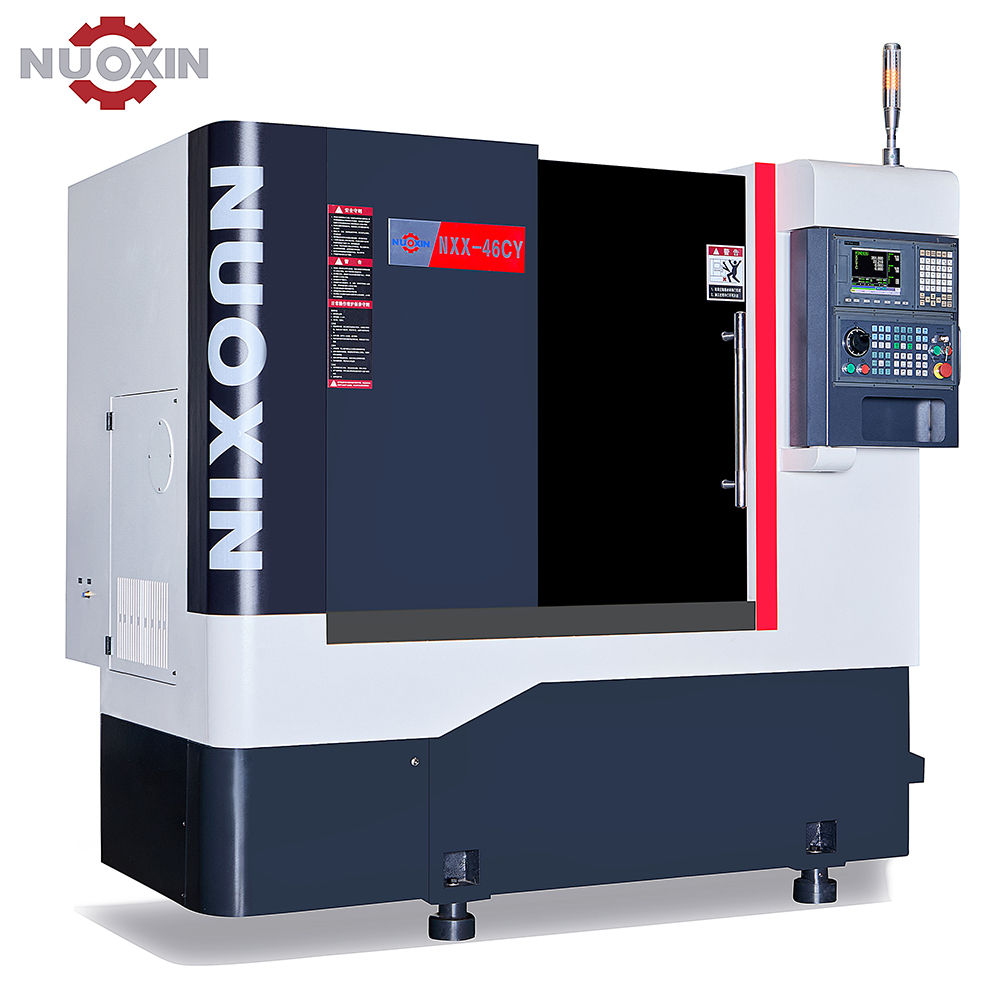
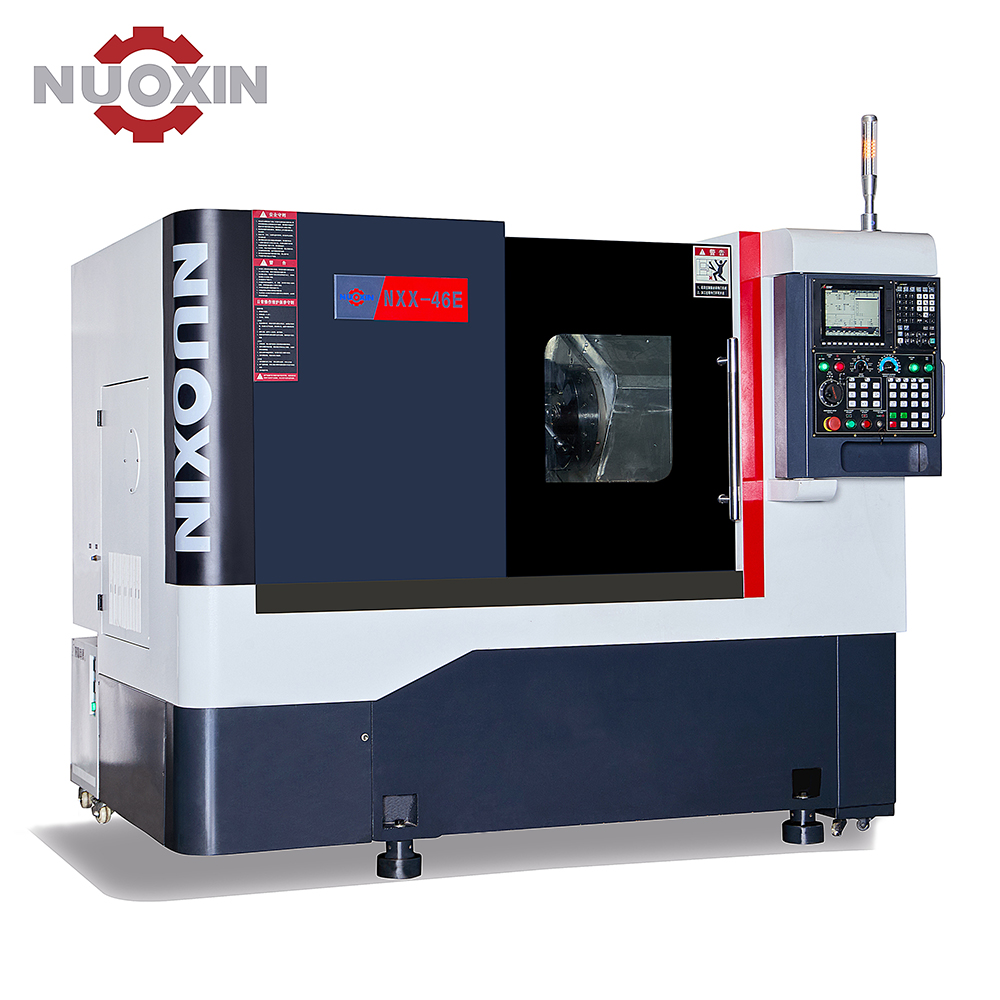
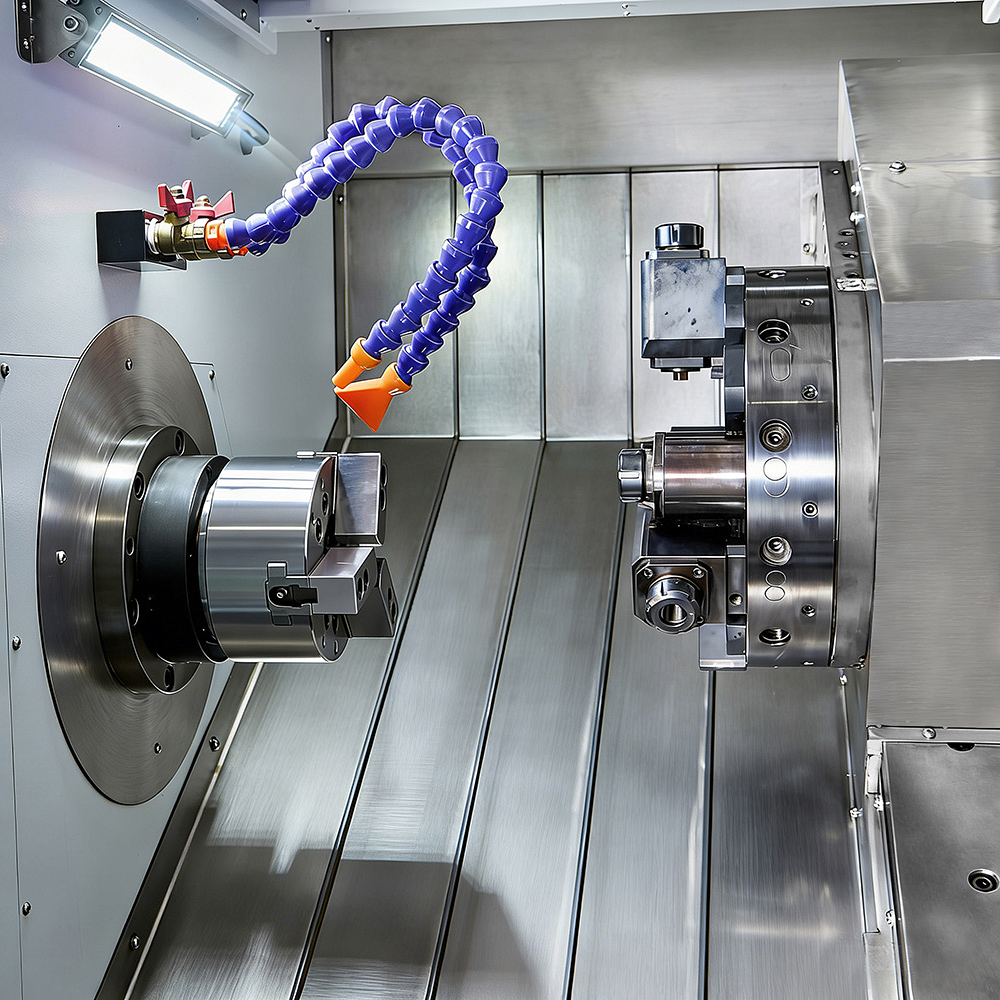
Centre de tournage-fraisage CNC NXX-46E avec tourelle servo-motorisée (Chine) - Fournisseurs et solutions d'usine de premier plan
Caractéristiques structurelles
⚙️
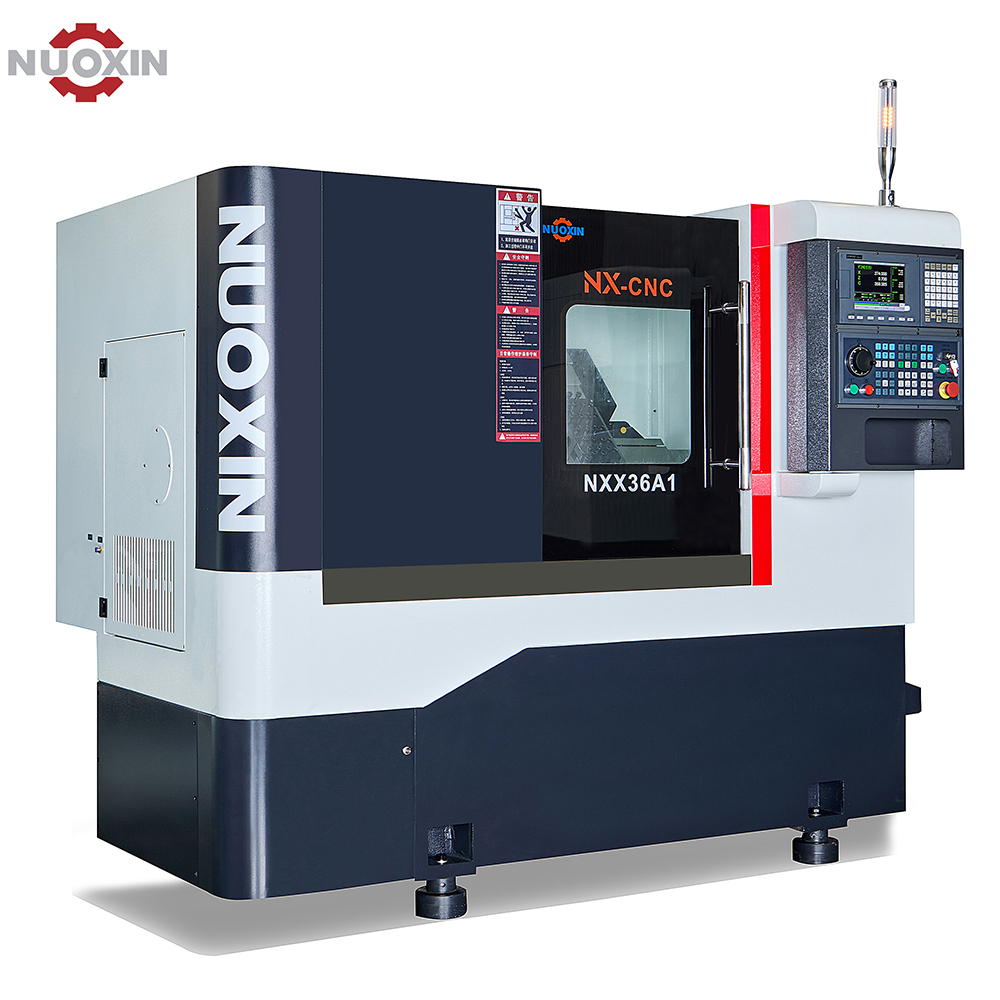
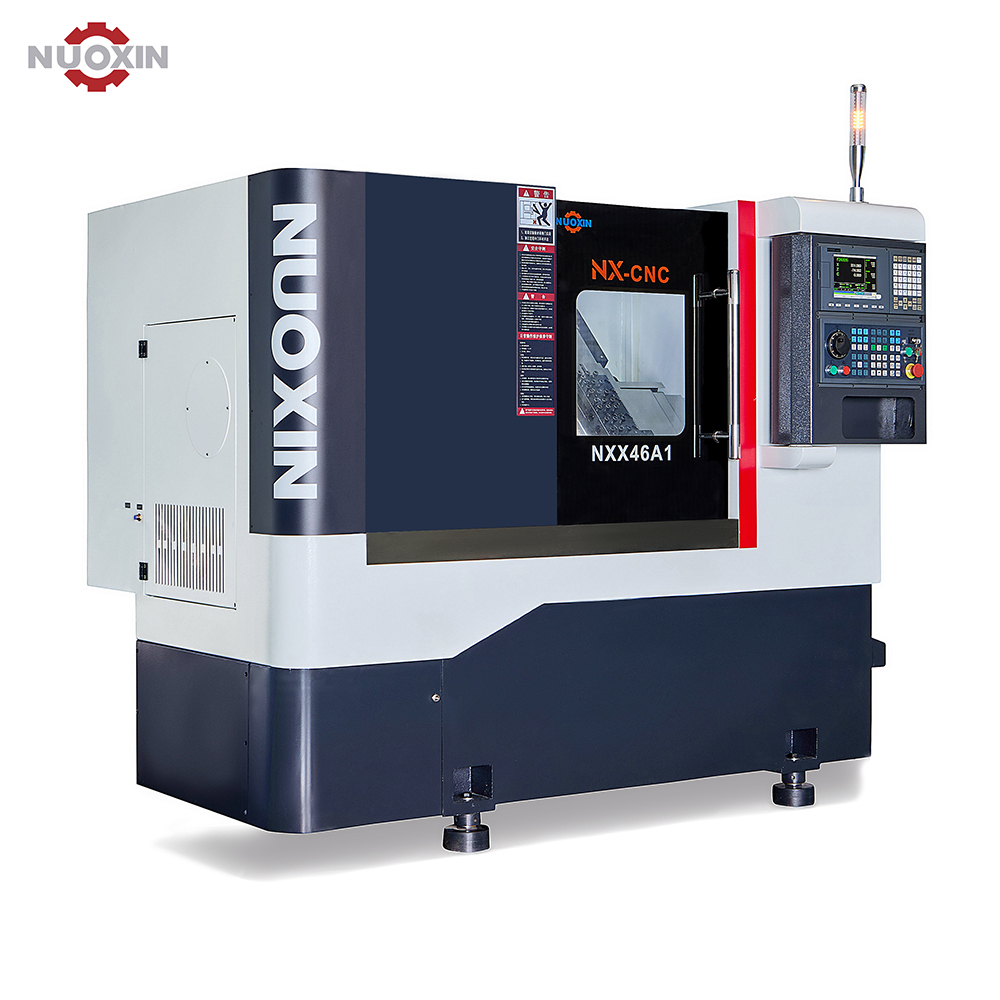
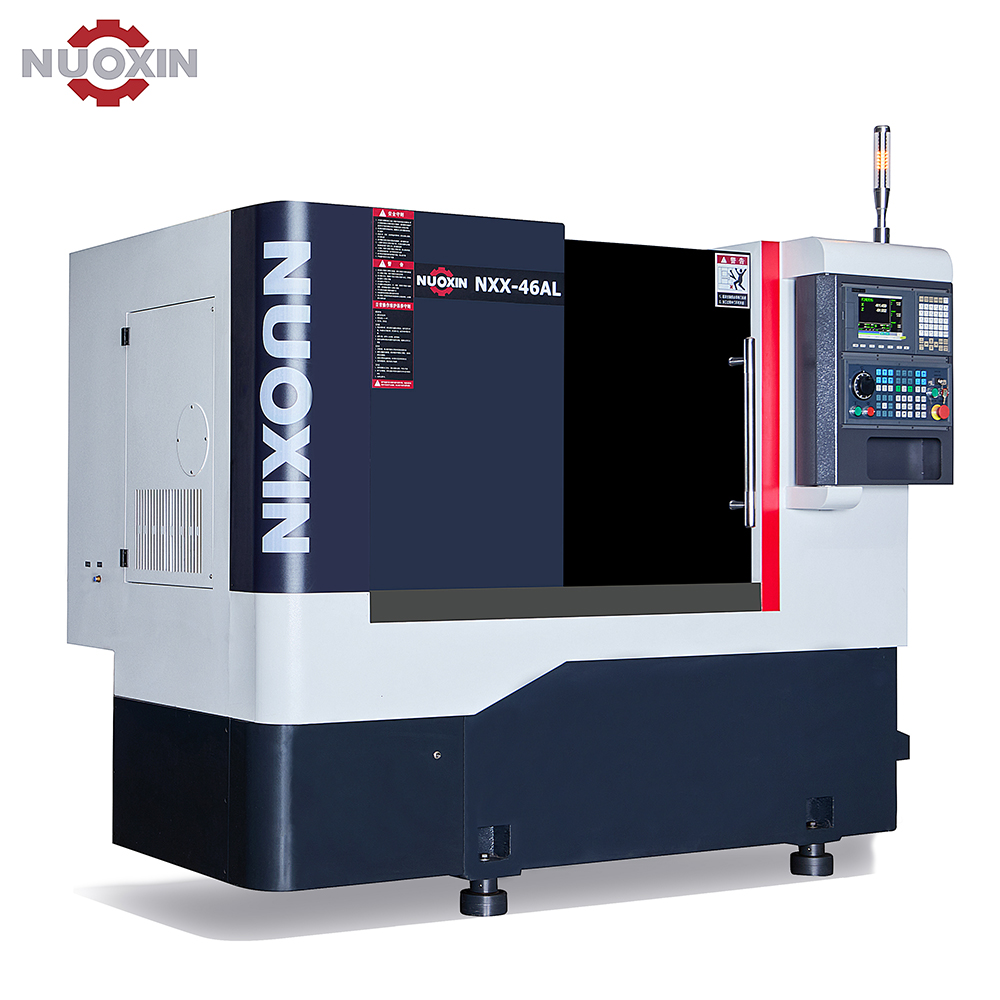
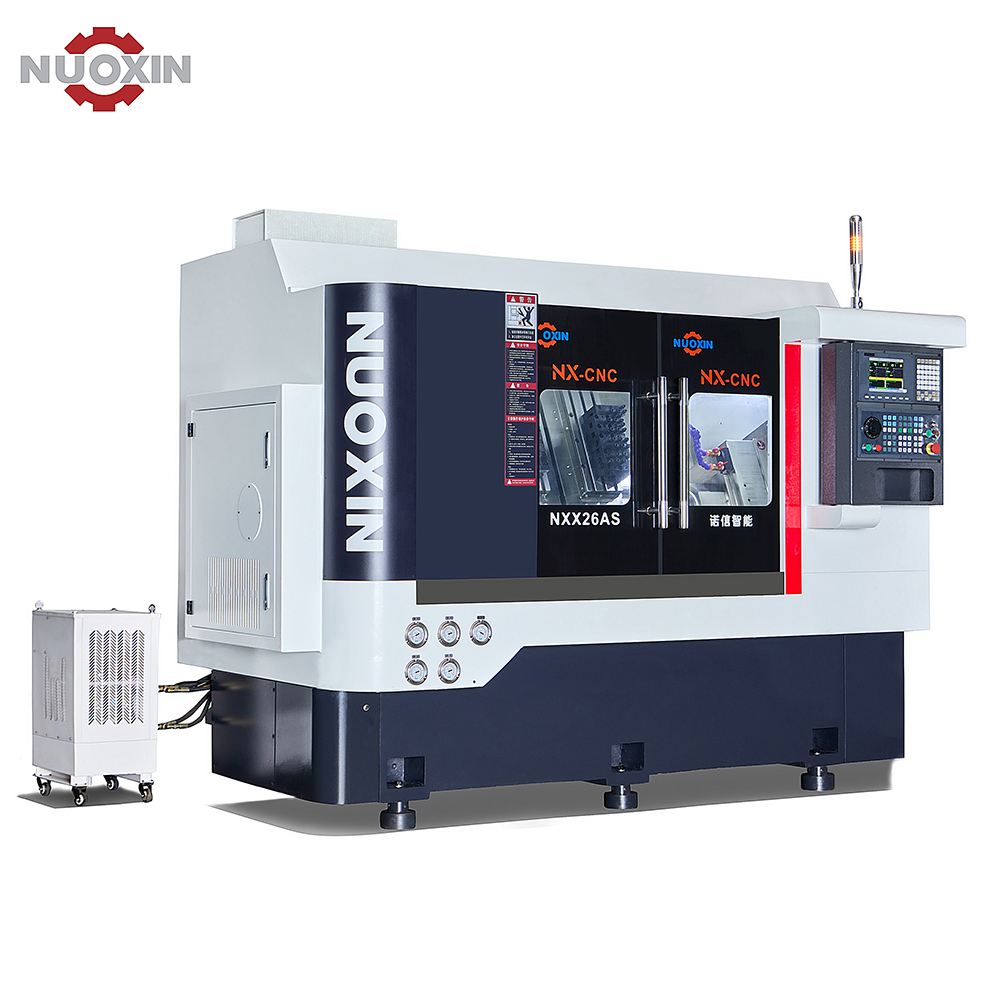
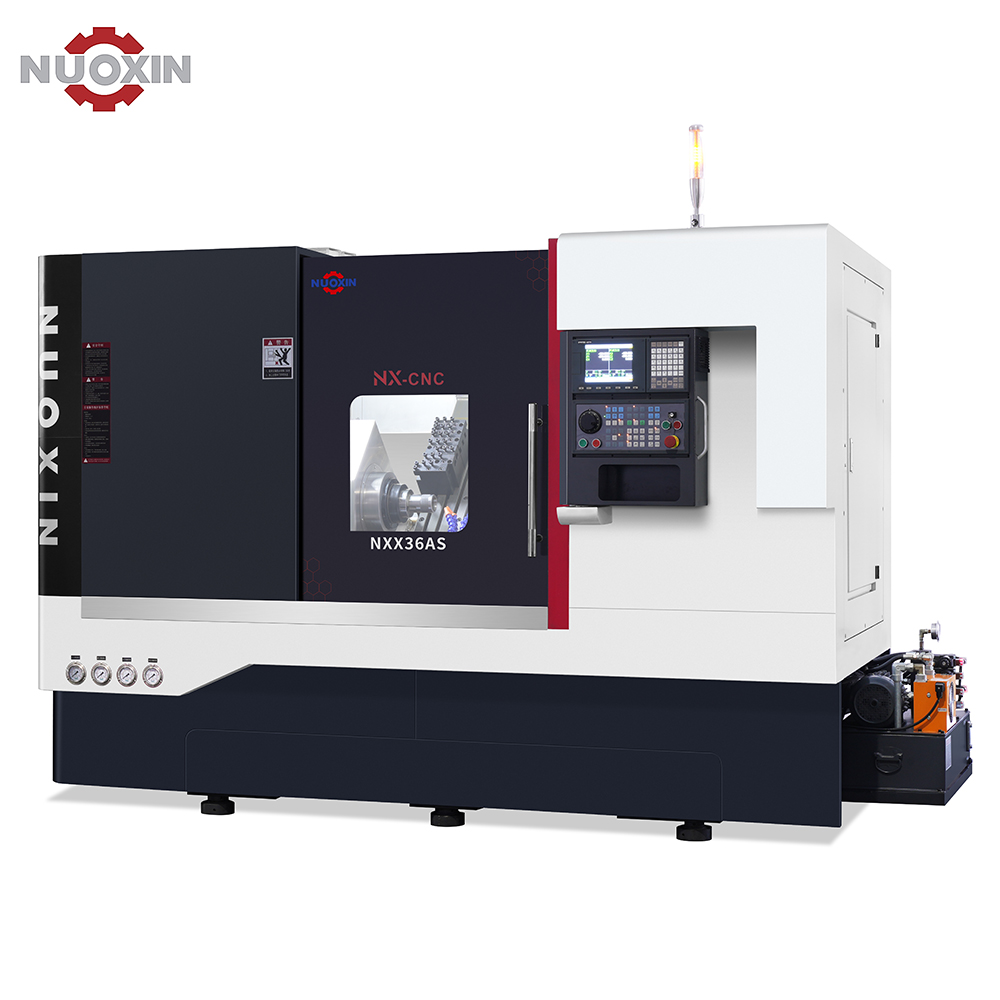
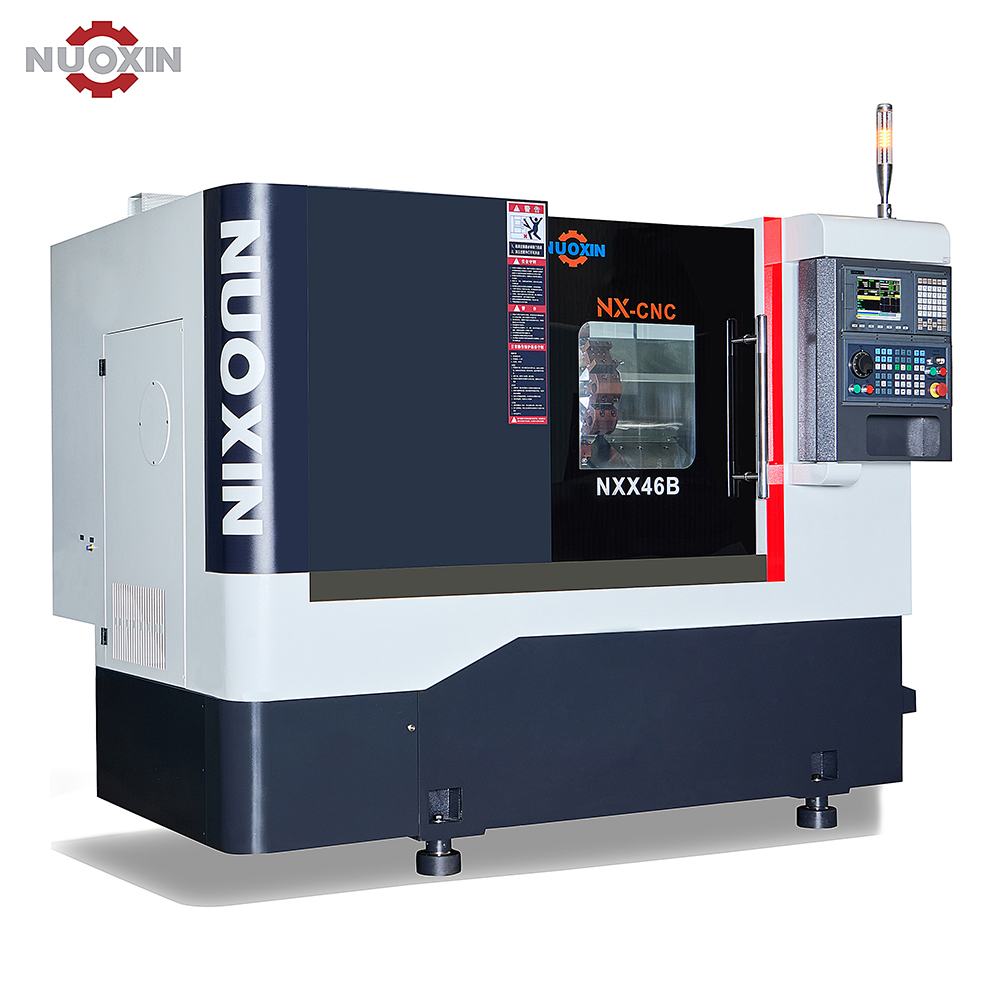
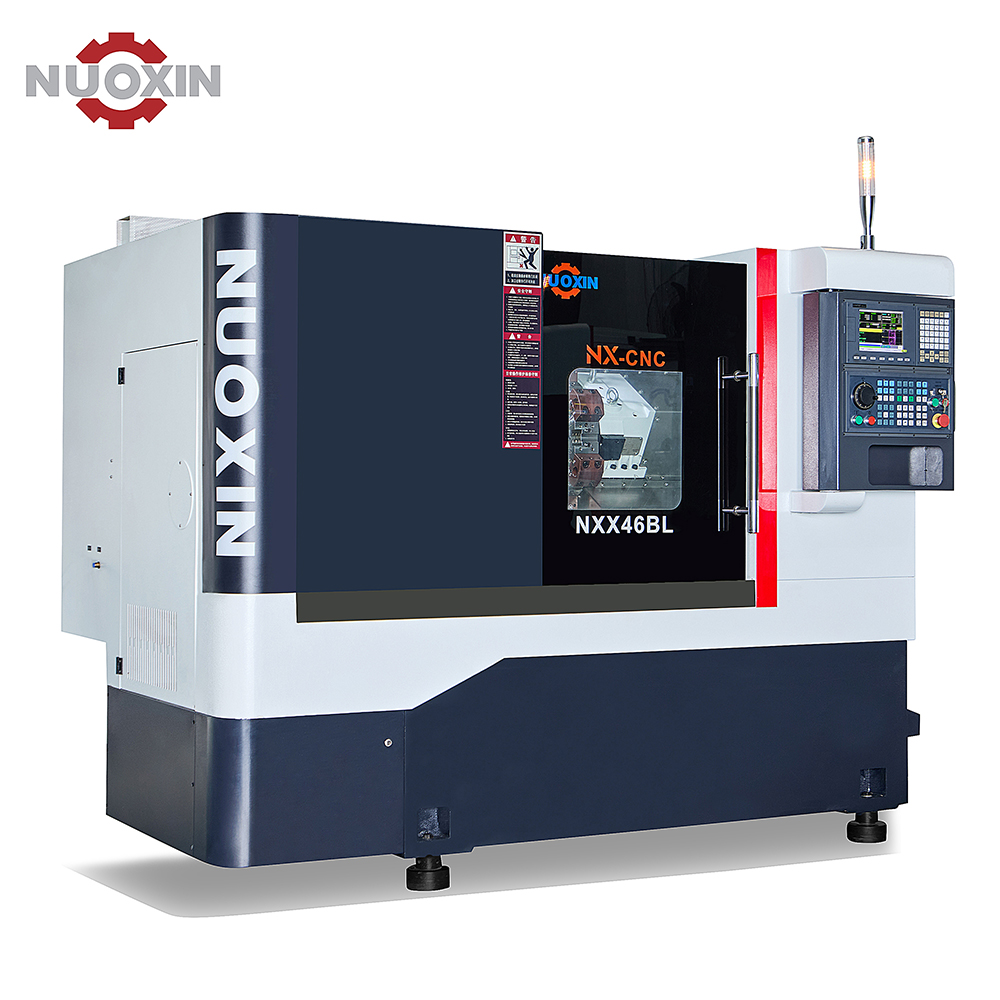
Construction de la broche et du lit : Cette série vise à renforcer la rigidité, la précision et la capacité de charge des composants essentiels. Elle comprend une broche monobloc à manchon avec un « trois à l'avant, deux à l'arrière » Agencement de roulements de précision importés. Entraîné par un servomoteur haute performance, le système de broche assure une grande précision de rotation, un support rigide et une vitesse de rotation constante pour répondre aux exigences d'usinage les plus intensives. Le banc est construit à partir de structure monobloc en fonte avec un lit incliné à 30°Fabriquée en fonte de haute qualité et selon une technologie de moulage au sable et à la résine, cette machine présente un intérieur renforcé par une structure nervurée dense, lui conférant une rigidité exceptionnelle et un amortissement des vibrations supérieur, tout en assurant une excellente visibilité pour l'opérateur et une évacuation naturelle des copeaux.
🎯
Système de guidage et d'entraînement des axes X/Z : Les axes X/Z utilisent des guidages linéaires de haute rigidité et de haute précision, associés à des vis à billes précontraintes de précision. Ces dernières sont directement couplées aux servomoteurs par des accouplements flexibles. Grâce à un système de lubrification centralisée automatique piloté par ordinateur, les guidages et les vis à billes bénéficient d'une lubrification forcée, garantissant ainsi une grande précision de positionnement, limitant les déformations thermiques et permettant d'atteindre des vitesses de déplacement rapides. 30 m/min.
🔧
Système hydraulique : Le cœur de la centrale hydraulique intègre des composants taïwanais haut de gamme, notamment une pompe à cylindrée variable, un moteur hydraulique à couple élevé et des électrovannes. Un module de refroidissement par air forcé assure un fonctionnement fluide et silencieux ainsi qu'une régulation efficace de la température de l'huile pour des performances constantes.
🔩
Tour-fraiseuse et tourelle motorisée : La machine est équipée d'une broche servo-entraînée synchronisée avec une tourelle motorisée, extensible par des têtes d'usinage radiales (latérales) ou axiales (frontales). Ces têtes utilisent des transmissions par engrenages de précision importées, garantissant une rigidité supérieure, un fonctionnement silencieux et une grande précision.
🏭
Performances d'usinage : Cette configuration améliore considérablement la rigidité d'usinage, la stabilité opérationnelle et la précision d'indexation. Indexation arbitraire de la broche à 360° (axe C) et des capacités multifonctionnelles — perçage, taraudage et fraisage sur les faces latérales et d'extrémité — des pièces complexes et de grande taille peuvent être traitées avec une grande efficacité en une seule opération (Fait-en-un).
🛡️
Enceinte et sécurité complètes : L'ensemble de la machine est protégé par un système entièrement clos, doté d'une conception industrielle sophistiquée et offrant une excellente étanchéité. Les portes coulissantes de l'opérateur sont conçues pour une ouverture et une fermeture sans effort. Pour une protection maximale de l'opérateur, le système est équipé d'un dispositif fiable. verrouillage de sécurité, garantissant un environnement de travail sûr et convivial qui réponde à des normes de sécurité rigoureuses.
Présentation du produit
Caractéristiques techniques clés
| Article | Unité | NXX-46E | NXX-46EY | NXX-52DEY | |
| Balançoire maximale au-dessus du lit | mm | Φ460 | Φ480 | Φ480 | |
| Longueur d'usinage maximale | mm | 180 (Radial) | 300 | 400 | |
| Rayon de rotation maximal au-dessus du porte-outils | mm | Φ160 | Φ380 | Φ440 | |
| Diamètre maximal de la pièce (disque/arbre) | mm | Φ240/Φ160 | Φ400/φ380 | Φ350/φ350 | |
| Diamètre d'alésage de la broche | mm | F56 | F56 | Φ62 | |
| Capacité maximale du bar | mm | Φ45 | Φ45 | F51 | |
| Plage de vitesse de broche | tr/min | 0–4000 | 0–4000 | 0–3000 | |
| Étapes de vitesse de broche | Étape | CV | CV | CV | |
| Type de nez fuselé | Bride de type A2-5 | Bride de type A2-5 | Bride de type A2-6 | ||
| Puissance du moteur principal | Kw | 5.5 | 7,5 | 11 | |
| Angle d'inclinaison du lit | ° | 30 | 30 | 30 | |
| Vitesse de déplacement rapide sur l'axe X | m/min | 24 | 24 | 30 | |
| Vitesse de déplacement rapide sur l'axe Z | m/min | 30 | 30 | 30 | |
| Vitesse de déplacement rapide sur l'axe Y | m/min | 30 | 12 | ||
| Course maximale de l'axe X (unidirectionnelle) | mm | 560 | 480 | 460 | |
| Course maximale de l'axe Z | mm | 330 | 380 | 550 | |
| Course maximale de l'axe Y | mm | 110 | 110 | ||
| Puissance du servomoteur des axes X/Z | KW | 1.5 | 2.4 | 3,1/2,4 | |
| Diamètre de la broche de la contre-pointe | mm | Φ80 | |||
| Déplacement de la plume de contre-pointe | mm | 80 | |||
| Cône de la contre-pointe | mm | 5# | |||
| Course du corps de la contre-pointe | mm | 480 | |||
| Faux-rond radial/axial de la broche | mm | ≤0,003 | ≤0,003 | ≤0,003 | |
| Précision de la planéité de la broche | mm | ≤0,01/Φ100 | ≤0,01/Φ100 | ≤0,01/Φ100 | |
| Faux-rond de la broche d'outil motorisé | mm | ≤0,006 | ≤0,006 | ≤0,006 | |
| Précision de la répétabilité | Axe X | mm | ±0,0025 | ±0,0025 | ±0,0025 |
| Axe Z | mm | ±0,0025 | ±0,0025 | ±0,0025 | |
| Répétabilité de la broche (axe C) | mm | 0,01 | 0,01 | 0,01 | |
| Type de tourelle standard | Tourelle à servomoteur | Tourelle à servomoteur | Tourelle à servomoteur | ||
| Capacité maximale de l'outil | pièces | 12 | 12 | 12 | |
| Temps de changement d'outil (adjacent) | S | 0,3 | 0,3 | 0,3 | |
| Taille de l'outil | Outil OD | mm | 20×20 | 25×25 | 25×25 |
| Diamètre de la barre d'alésage | mm | Φ25 | Φ40 | Φ40 | |
| Type d'outillage en direct | ER25 | ER25/ER32 + Axe Y | ER25/ER32 + Axe Y | ||
| Puissance du moteur d'outillage motorisé | Kw | 3.7 | 3,1+0,75+2,4 | 3,1+0,75+2,4 | |
| Vitesse maximale des outils motorisés | tr/min | 3000–6000 | 3000–6000 | 3000–6000 | |
| Capacité maximale de la pince | mm | F16 | Φ16/Φ20 | Φ16/Φ20 | |
| Capacité de taraudage maximale | mm | M10 | M10/14 | M10/14 | |
| Capacité de puissance totale | Kw | 13 | 19,5 | 24 | |
| Poids de la machine (approximatif) | kg | 3500 | 3700 | 4200 | |
| Dimensions (L×l×H) | mm | 2200×1850×1950 | 2330×1970×2300 | 2635×1800×2050 | |
Foire aux questions
Q Quelle est la principale différence entre les modèles NXX-46E, NXX-46EY et NXX-52DEY ?
La NXX-46E est le modèle de base, équipé d'un moteur principal de 5,5 kW, d'outils motorisés ER25 et dépourvu d'axe Y. La NXX-46EY ajoute un axe Y (course de ±110 mm), une puissance moteur supérieure (7,5 kW) et un système d'outils motorisés ER25/ER32 étendu, compatible avec l'axe Y. La NXX-52DEY est la version la plus performante, dotée d'un moteur de 11 kW, d'un alésage de broche plus large (Φ62 mm), d'une contre-pointe et d'une course d'axe Z plus importante (550 mm), ce qui la rend idéale pour l'usinage de pièces plus grandes et plus complexes.
Q Quel est l'avantage d'une conception avec un plateau incliné à 30° ?
La conception à banc incliné à 30°, associée à une structure monobloc en fonte et à une configuration interne dense de nervures, offre une rigidité structurelle exceptionnelle et un amortissement des vibrations supérieur. Cette configuration améliore également l'évacuation des copeaux (qui s'éloignent naturellement de la zone de coupe), la visibilité et l'accessibilité pour l'opérateur, et contribue à une durée de vie accrue des outils et à une meilleure qualité de finition de surface lors des usinages intensifs.
Q Ces machines peuvent-elles effectuer des opérations de fraisage et de perçage en plus du tournage ?
Oui. Les trois modèles sont équipés d'une tourelle servo-motorisée et de têtes d'usinage motorisées (radiales/axiales). Grâce à l'indexation arbitraire de la broche à 360° (fonction axe C), les machines permettent le perçage, le taraudage et le fraisage sur les faces latérales et axiales de la pièce. Les modèles NXX-46EY et NXX-52DEY étendent encore ces capacités avec un axe Y, autorisant le fraisage excentré et l'usinage de contours complexes, le tout en une seule opération (opération unique).
Q Comment la précision du positionnement est-elle maintenue sur le long terme ?
La précision de positionnement est assurée par une combinaison de vis à billes précontraintes de précision, de guidages linéaires haute rigidité et d'un système de lubrification centralisée automatique piloté par ordinateur, qui garantit la lubrification forcée de tous les composants critiques. Ceci minimise la déformation thermique et l'usure mécanique. La précision de répétabilité des axes X et Z est de ±0,0025 mm et le faux-rond radial/axial de la broche est maintenu à ≤0,003 mm, assurant ainsi une précision constante tout au long de la durée de vie de la machine.
Q Quelles sont les caractéristiques de sécurité intégrées à ces centres de tournage CNC ?
Ces machines sont dotées d'un système de protection entièrement fermé offrant une étanchéité et une résistance à l'eau optimales. Les portes coulissantes de l'opérateur sont conçues pour une utilisation fluide et sans effort. Un système de verrouillage de sécurité fiable est fourni de série, empêchant le fonctionnement de la machine lorsque la porte est ouverte. L'ensemble de ces mesures garantit un environnement de travail sécurisé, conforme aux normes de sécurité internationales les plus strictes pour les machines-outils à commande numérique.
Q Quel type de système hydraulique est utilisé et comment la température de l'huile est-elle gérée ?
La centrale hydraulique intègre des composants taïwanais haut de gamme, notamment une pompe à cylindrée variable, un moteur hydraulique à couple élevé et des électrovannes. Afin de garantir des performances stables et durables, un module de refroidissement par air forcé est intégré au système. Ce module régule activement la température de l'huile, prévenant ainsi la surchauffe en fonctionnement continu et assurant un fonctionnement hydraulique fluide et silencieux, tout en prolongeant la durée de vie des composants.