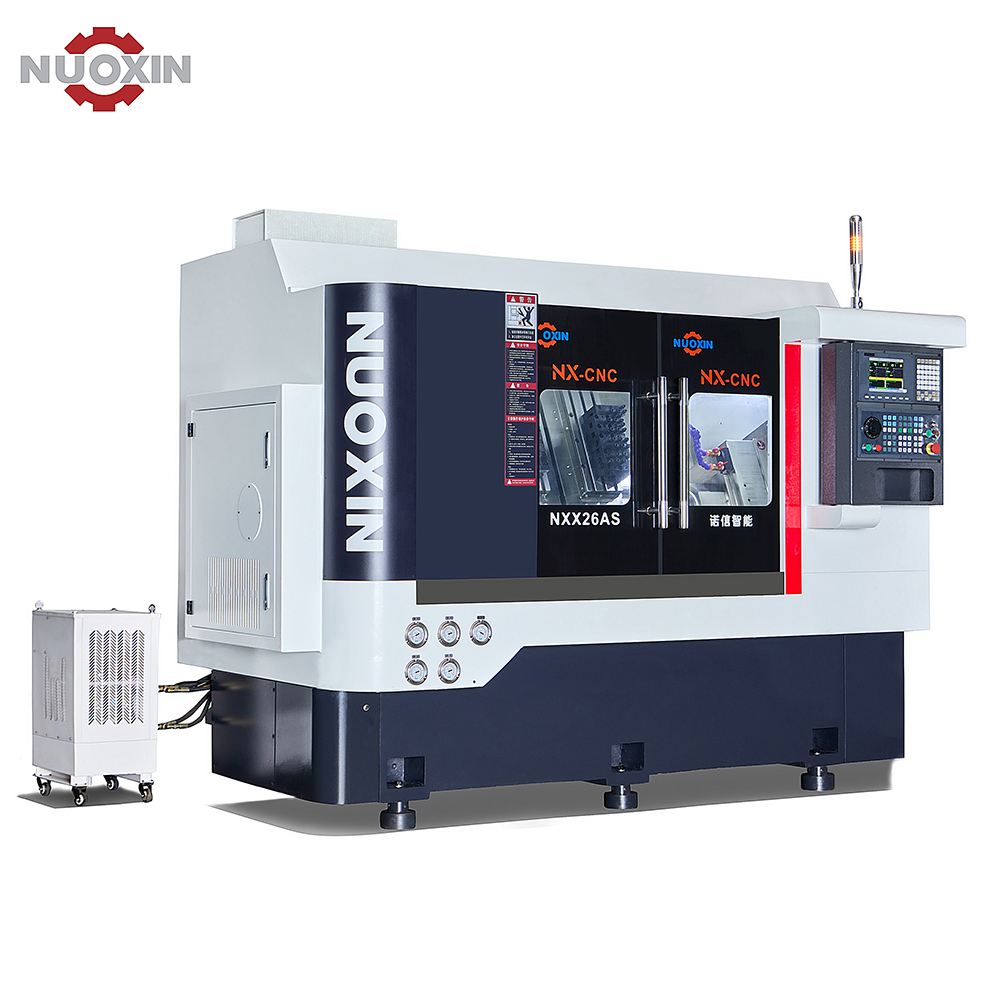
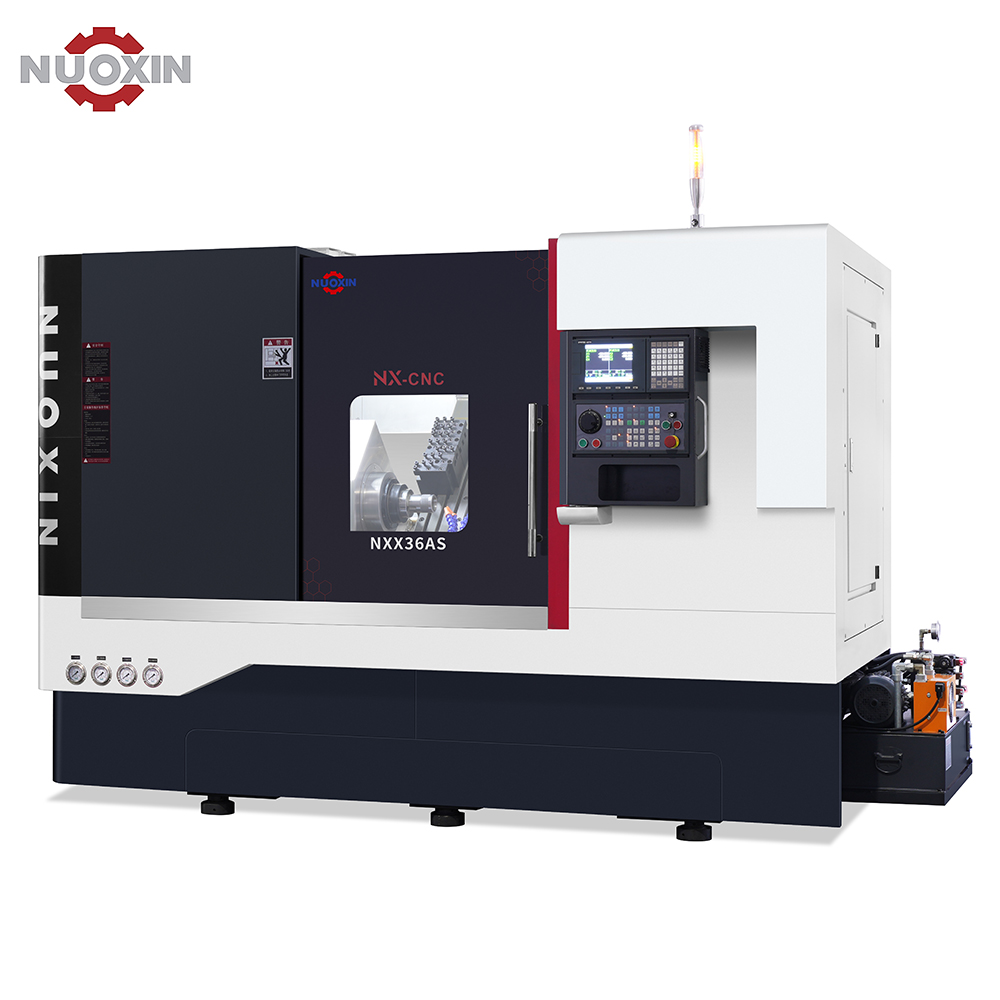
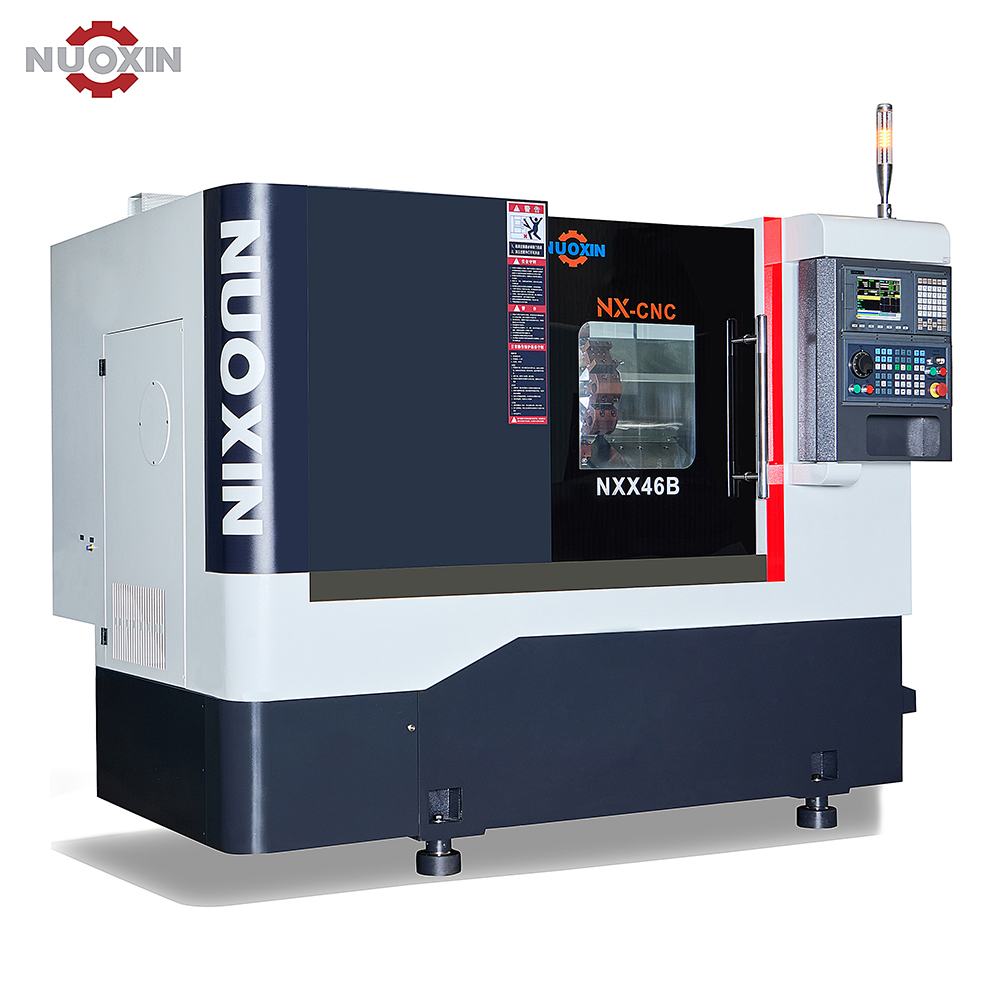
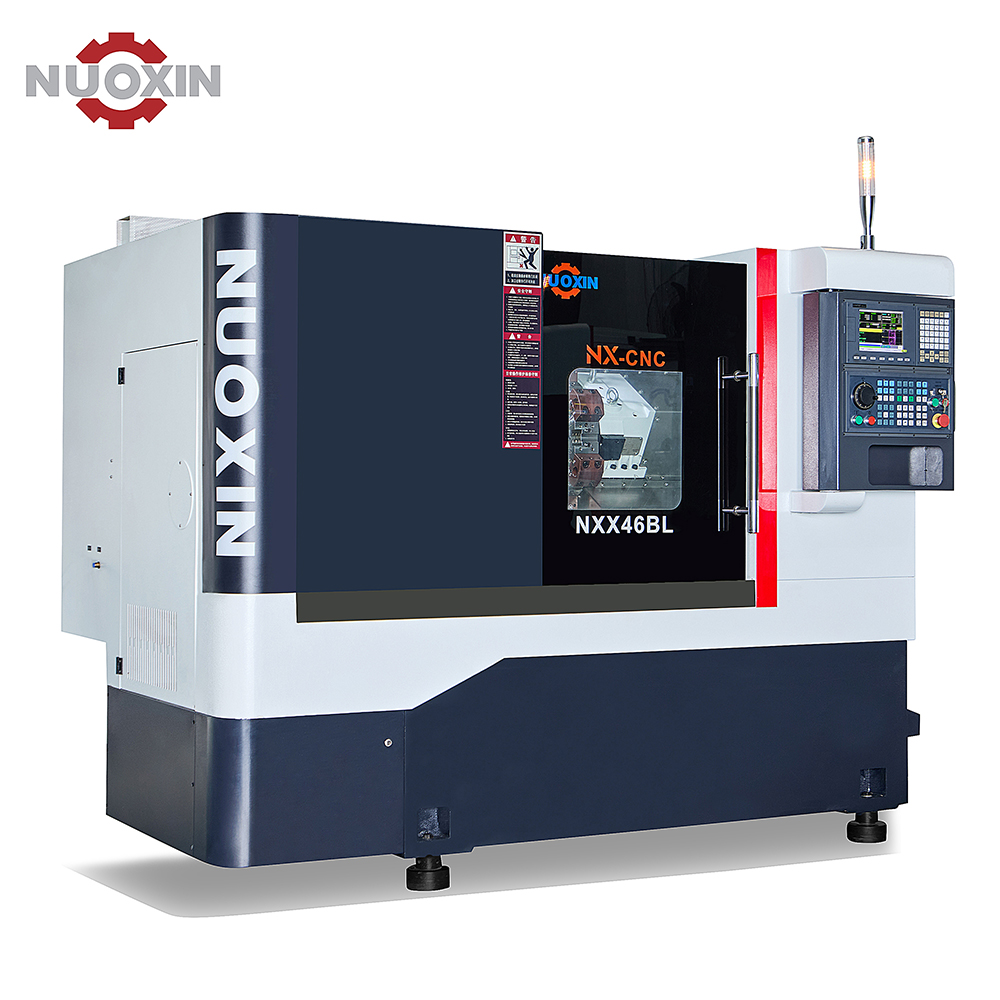
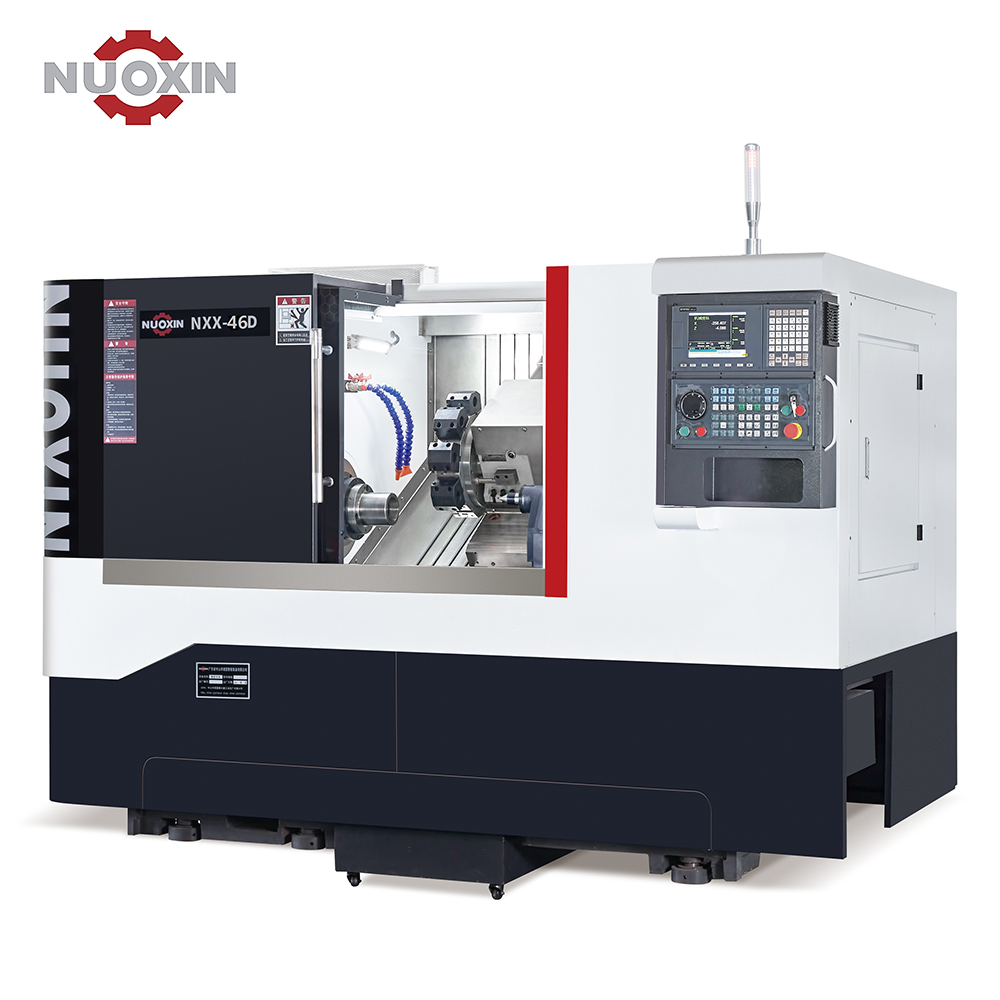
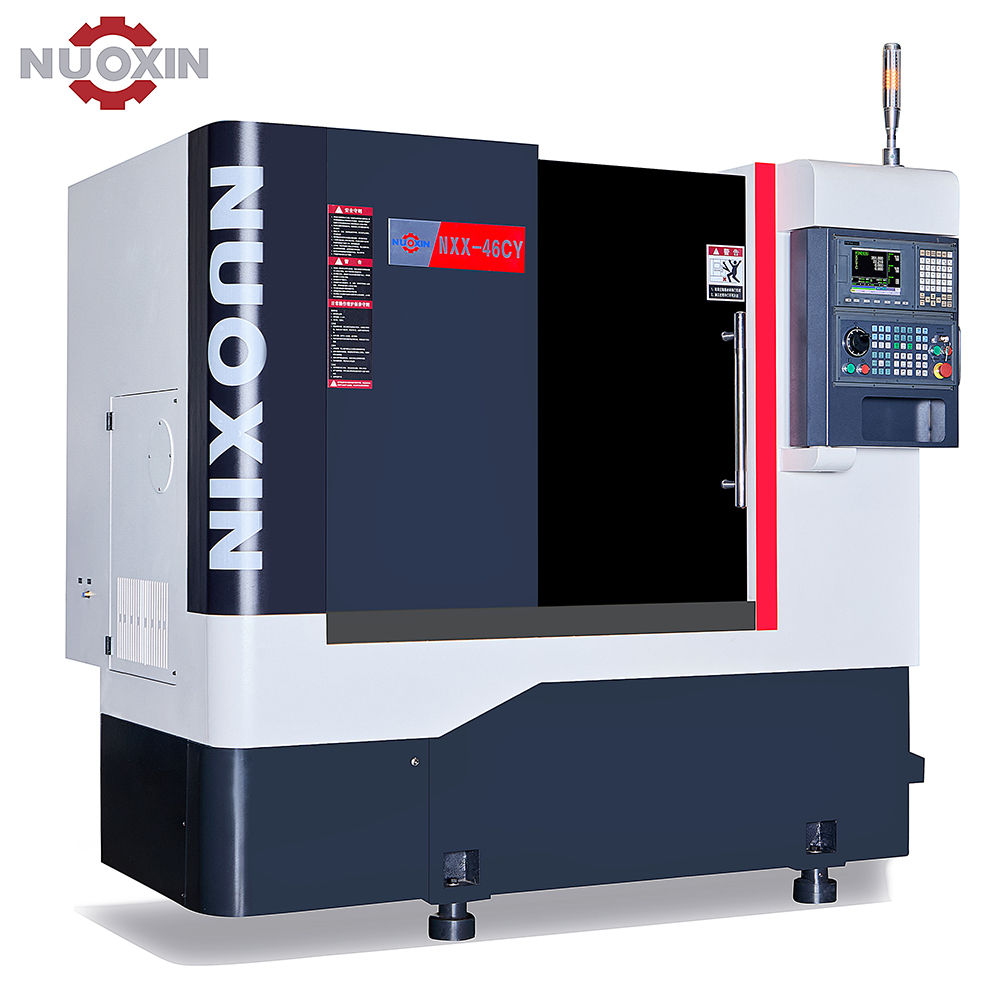
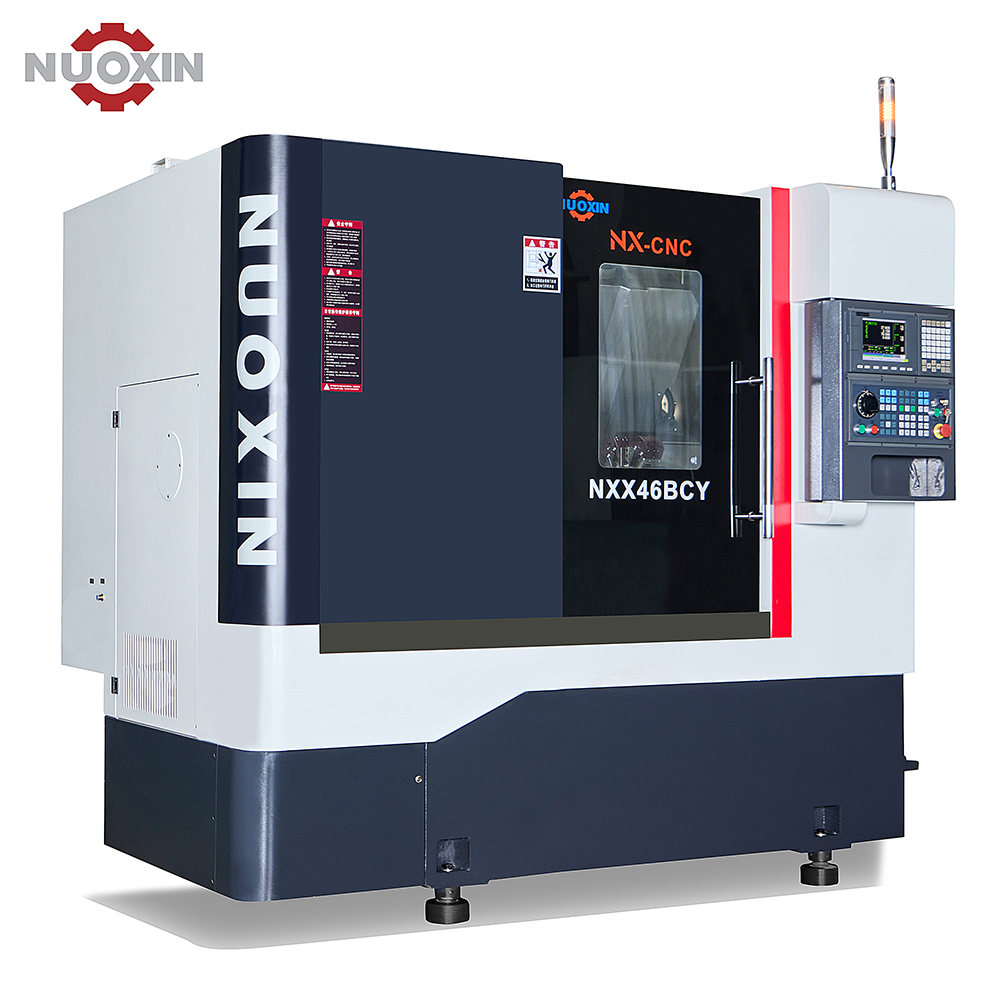
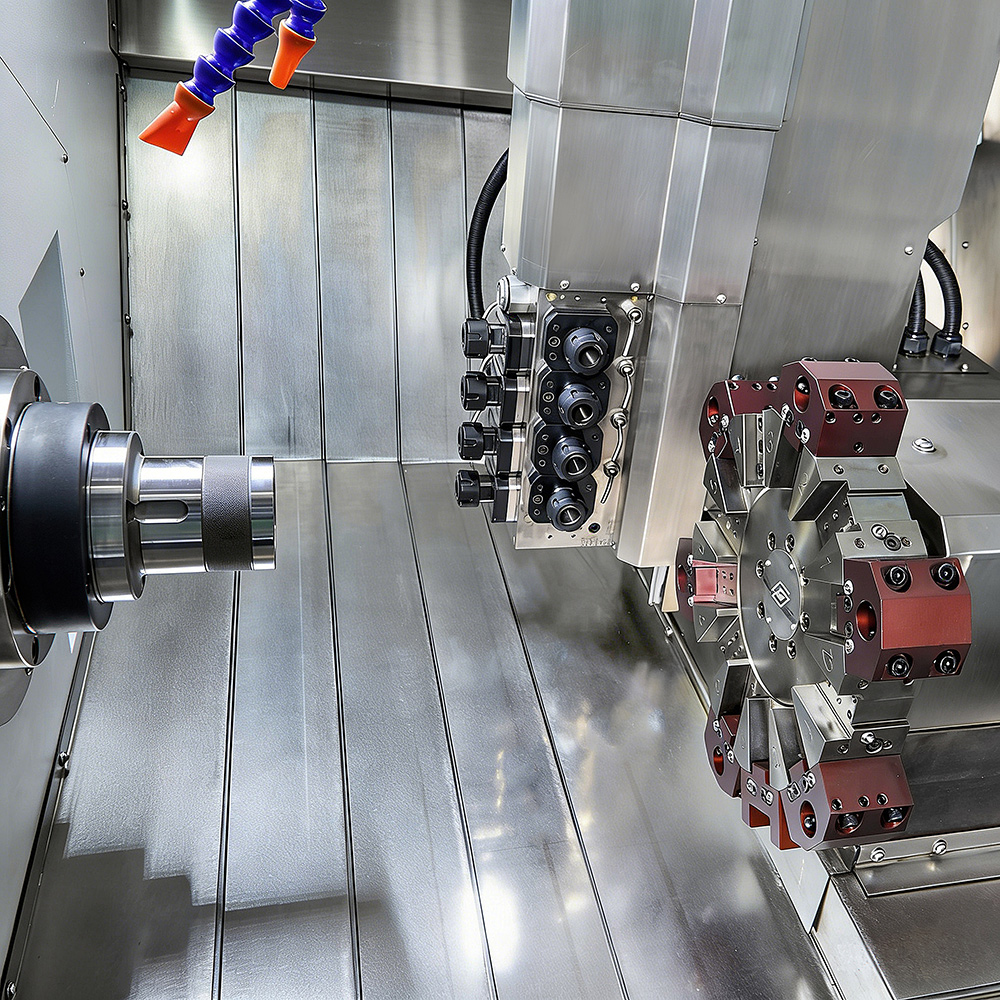
Centre de tournage-fraisage CNC à banc incliné NXX-46BCY avec outillage motorisé - Fournisseurs de premier plan de notre usine
Elle adopte une structure de broche à manchon intégré, dotée de roulements de broche de haute précision importés, disposés en configuration « trois à l'avant, deux à l'arrière », entraînés directement par un servomoteur de broche à réponse rapide. Cette conception vise à atteindre trois objectifs principaux : une précision de rotation ultra-élevée, une rigidité supérieure pour les usinages intensifs et une stabilité de vitesse exceptionnelle à haut régime, garantissant ainsi des performances optimales.
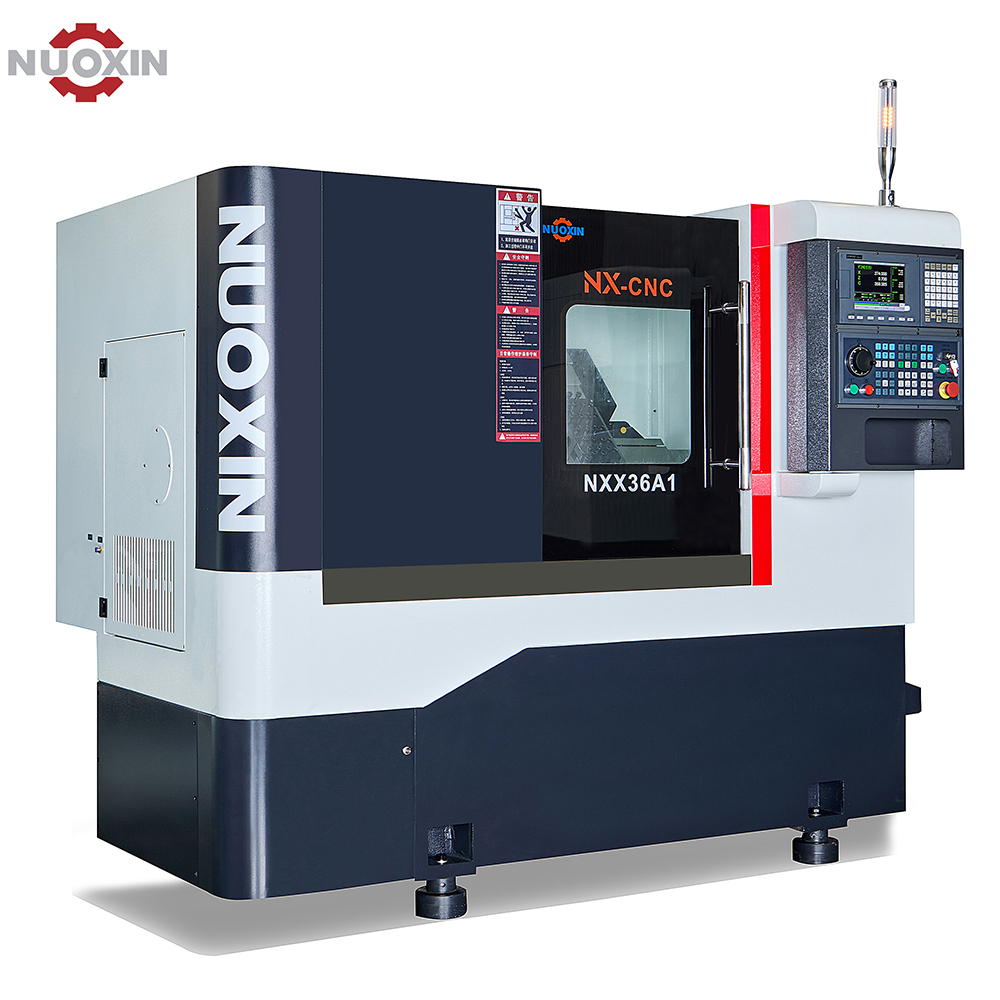
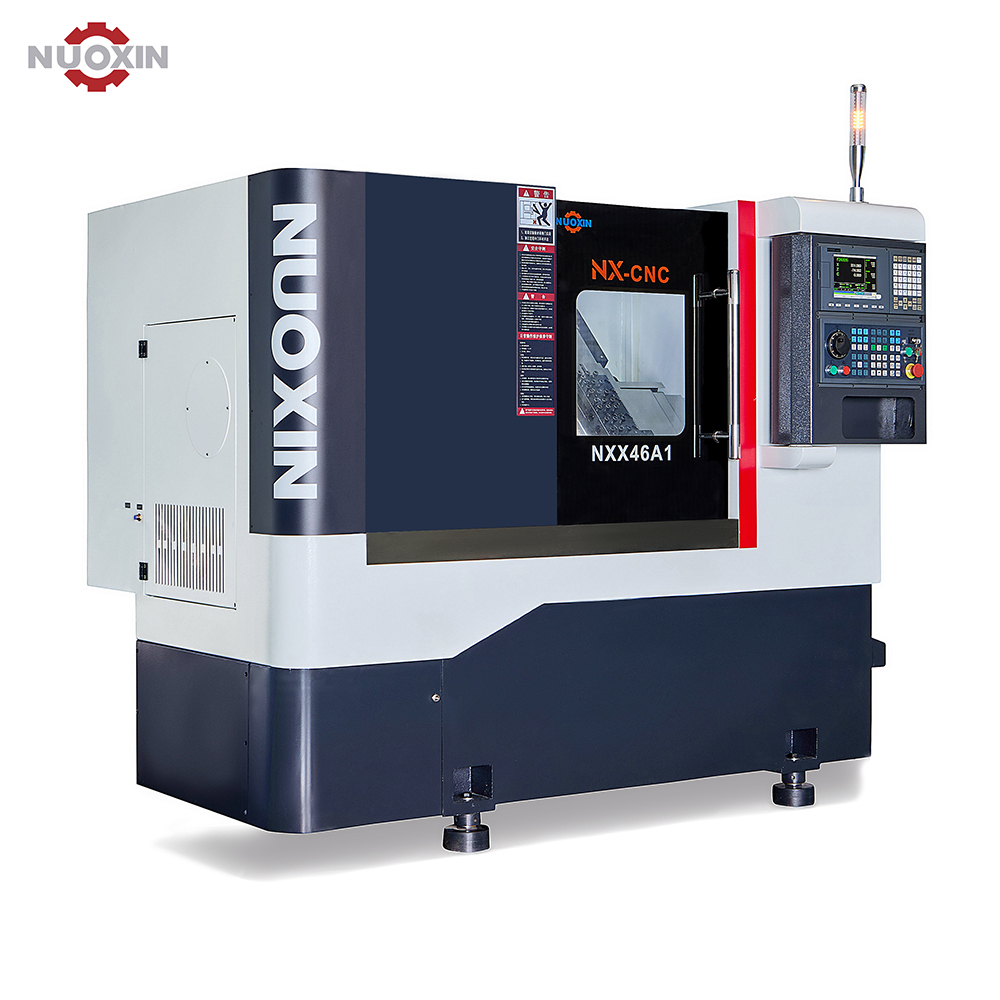
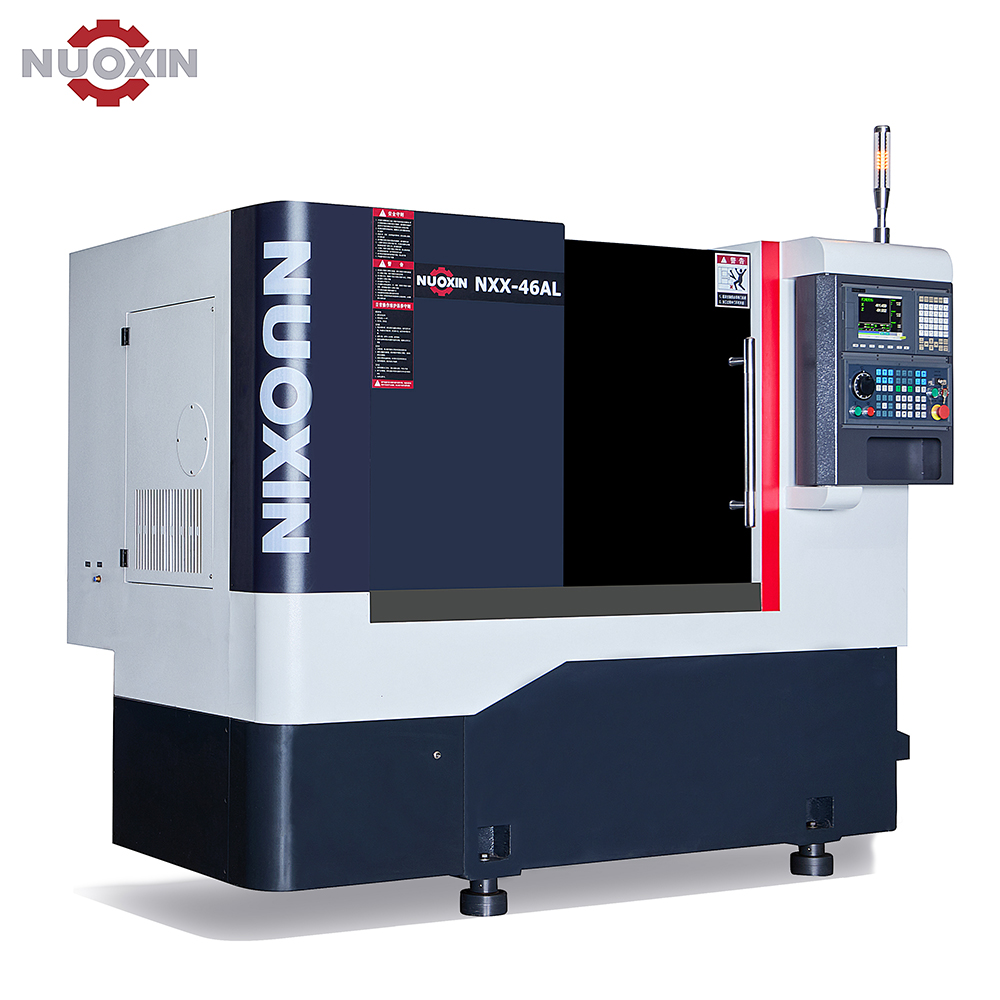
Le bâti de la machine est fabriqué à partir d'une pièce unique en fonte, et présente une inclinaison de 30°. Grâce à l'utilisation d'une fonte de haute qualité, combinée à des procédés de moulage de précision en sable et résine, et à la conception d'un réseau interne dense de nervures de renfort, le bâti offre une rigidité mécanique extrême et d'excellentes propriétés d'amortissement des vibrations. La structure inclinée optimise la répartition des forces sur la machine, tout en assurant une utilisation intuitive et une évacuation automatique des copeaux très efficace.
Les axes X et Z sont dotés de guidages linéaires de haute rigidité et de haute précision, ainsi que de vis à billes précontraintes avec précision. Les servomoteurs sont directement couplés aux vis à billes par des accouplements flexibles, garantissant une transmission de puissance sans jeu. Équipés d'un système de lubrification automatique informatisé, les guidages et les vis à billes bénéficient d'une lubrification par cycles forcés, contrôlant efficacement la chaleur de frottement et l'usure. Ceci garantit la précision de positionnement stable et durable du système (avec une déformation thermique minimale) et permet d'atteindre une vitesse de déplacement rapide jusqu'à 30 m/min.
La centrale hydraulique intègre des pompes, des moteurs et des électrovannes à cylindrée variable de marque taïwanaise haut de gamme, associés à un radiateur à refroidissement par air pour un fonctionnement silencieux et une faible élévation de température. Le système d'outillage offre de multiples configurations, notamment des tourelles rotatives hydrauliques ou servo-motorisées, conçues pour des changements d'outils rapides et une sélection d'outils optimale. Sa conception universelle garantit que la capacité d'outillage n'est pas limitée par des modules fonctionnels supplémentaires (tels que l'outillage motorisé) ni par des pièces de grande taille, offrant ainsi une adaptabilité exceptionnelle.
La machine est équipée d'une broche servo-entraînée et d'un système d'outillage motorisé étendu, doté d'une fonctionnalité d'axe Y pour les opérations radiales et axiales. Grâce à une transmission par engrenages de précision importée, les outils motorisés offrent une rigidité supérieure, un faible niveau sonore et une grande précision d'usinage. Cette configuration permet des opérations de tournage-fraisage et de gravure performantes : la broche assure un indexage arbitraire à 360° (axe C), tandis que l'outillage motorisé réalise des opérations complexes de perçage, de taraudage, de fraisage et de gravure de précision sur les faces latérales et frontales. Ainsi, des pièces complexes nécessitant plusieurs procédés peuvent être réalisées en une seule opération, optimisant la précision géométrique et réduisant considérablement le cycle de fabrication.
La machine est entièrement protégée par un système de sécurité fermé, au design épuré et esthétique, et offre une étanchéité et une protection contre l'eau optimales. Les portes coulissantes coulissent en douceur et sont équipées de dispositifs de verrouillage de sécurité, assurant une protection complète et une sécurité et un confort d'utilisation maximaux. Cette conception répond aux normes élevées des usines modernes en matière d'environnement de production et de réglementation de la sécurité.
Article | Unité | NXX-46CY | NXX-46BCY | |
Balançoire maximale au-dessus du lit | mm | Φ400 | Φ550 | |
Longueur d'usinage maximale | mm | 120 (Radial) | 260 (Radial) | |
Rayon de rotation maximal au-dessus du porte-outils | mm | Φ125 | Φ120 | |
Diamètre maximal de la pièce (disque/arbre) | mm | Φ340/φ125 | Φ120/φ120 | |
Diamètre d'alésage de la broche | mm | F56 | φ56 | |
Capacité maximale du bar | mm | Φ45 | φ45 | |
Plage de vitesse de broche | tr/min | 0-4000 | 0-4000 | |
Étapes de vitesse de broche | Étape | CV | CV | |
Type de nez fuselé |
| Bride de type A2-5 | Bride de type A2-5 | |
Puissance du moteur principal | Kw | 5.5 | 5.5 | |
Angle d'inclinaison du lit | ° | 30 | 30 | |
Vitesse de déplacement rapide sur l'axe X | m/min | 24 | 24 | |
Vitesse de déplacement rapide sur l'axe Z | m/min | 30 | 30 | |
Vitesse de déplacement rapide sur l'axe Y | m/min | 15 | 15 | |
Course maximale de l'axe X (unidirectionnelle) | mm | 750 | 600 | |
Course maximale de l'axe Z | mm | 260 | 360 | |
Course maximale de l'axe Y | mm | 85 | 215 | |
Puissance du servomoteur des axes X/Z | mm | 1.3 | 2.4 | |
Faux-rond radial et axial de la broche | mm | ≤0,003 | ≤0,003 | |
Précision de la planéité de la broche | mm | ≤0,01/Φ100 | ≤0,01/Φ100 | |
Faux-rond de la broche d'outil motorisé | mm | ≤0,006 | ≤0,006 | |
Précision de la répétabilité | Axe X | mm | ±0,0025 | ±0,0025 |
Axe Z | mm | ±0,0025 | ±0,0025 | |
Répétabilité de la broche (axe C) | mm | 0,01 | 0,01 | |
Porte-outils standard de type |
| Outillage en série | Tourelle rotative servo | |
Capacité maximale de l'outil | pièces | 4-5 | 8-12 | |
Temps de changement d'outil (adjacent) |
|
| 0,3 | |
Taille de l'outil | Outil OD | mm | 20×20 | 20×20 |
Diamètre de la barre d'alésage | mm | Φ25 | φ25 | |
Type d'outillage en direct |
| ER25 2 axes + Y | ER25 8 axes + Y | |
Puissance du moteur d'outillage motorisé | Kw | 0,75 + 0,85 | 2,4+1,7 | |
Vitesse maximale des outils motorisés | tr/min | 3000-6000 | 3000-6000 | |
Capacité maximale de la pince | mm | F16 | F16 | |
Diamètre de taraudage max. | mm | M10 | M10 | |
Capacité de puissance totale | Kw | 10,5 | 15 | |
Poids de la machine (approximatif) | kg | 2900 | 3300 | |
Dimensions (L×l×H) | mm | 2160×1650×2100 | 2300×1850×2200 | |
La NXX-46BCY est le modèle plus grand et plus performant, offrant un diamètre de tournage maximal supérieur (550 mm contre 400 mm), une course d'axe Z plus importante (360 mm contre 260 mm), une tourelle rotative servo-commandée de plus grande capacité (8 à 12 outils contre 4 à 5) et une puissance totale supérieure (15 kW contre 10,5 kW). La NXX-46CY utilise un outillage multiple et convient à l'usinage de petites pièces de précision à grande vitesse, tandis que la NXX-46BCY est optimisée pour les pièces plus grandes et plus complexes nécessitant plusieurs procédés.
Le système d'outillage motorisé, associé aux axes Y et C (indexage de broche à 360°), permet de réaliser une large gamme d'opérations, notamment le perçage, le taraudage, le fraisage et la gravure de précision sur les faces latérales et frontales d'une pièce. Il permet ainsi de réaliser des pièces complexes nécessitant plusieurs procédés en une seule opération, améliorant considérablement la précision géométrique et réduisant le temps de cycle de fabrication global.
Le banc incliné à 30°, moulé d'une seule pièce de fonte de haute qualité par moulage de précision au sable résineux, offre une rigidité mécanique extrême et un excellent amortissement des vibrations. Sa structure inclinée optimise la répartition des forces de coupe, réduit la déformation thermique, améliore l'évacuation des copeaux grâce à un système d'évacuation automatique par gravité et améliore la visibilité et l'accessibilité pour l'opérateur lors de la mise en route et du fonctionnement.
Les tours NXX-46CY et NXX-46BCY offrent une précision de répétabilité de ±0,0025 mm sur les axes X et Z. Le faux-rond radial et axial de la broche est contrôlé à ≤0,003 mm, le faux-rond conique de la broche porte-outil à ≤0,006 mm et la planéité de la broche à ≤0,01 mm/Φ100. Ces spécifications rendent ces machines parfaitement adaptées à la fabrication de composants de précision exigeant des tolérances serrées.
Les axes X et Z utilisent des guidages linéaires de haute précision et des vis à billes précontraintes de précision, avec des servomoteurs couplés directement par des accouplements flexibles pour une transmission sans jeu. Un système de lubrification automatique informatisé assure une lubrification forcée des guidages et des vis à billes, minimisant ainsi la génération de chaleur par frottement et l'usure mécanique, et garantissant une précision de positionnement stable à long terme avec une déformation thermique minimale.
Ces machines sont dotées d'un système de protection entièrement fermé au design épuré, offrant une étanchéité et une performance optimales. Les portes coulissantes sont conçues pour un fonctionnement fluide et sont équipées de dispositifs de sécurité empêchant la machine de fonctionner lorsque la porte est ouverte. Cette conception de sécurité complète répond aux normes élevées des environnements de production modernes, protégeant ainsi les opérateurs et la machine contre les fluides de coupe, les copeaux et autres risques.