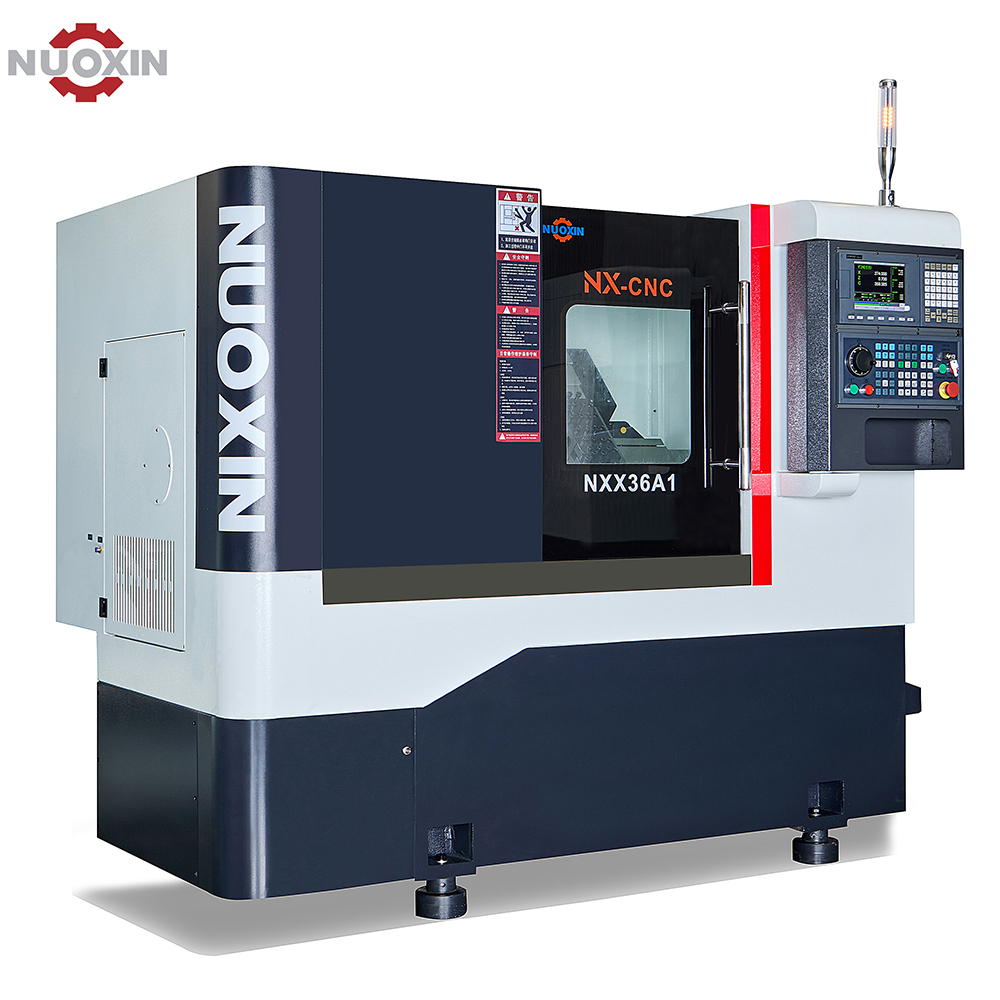
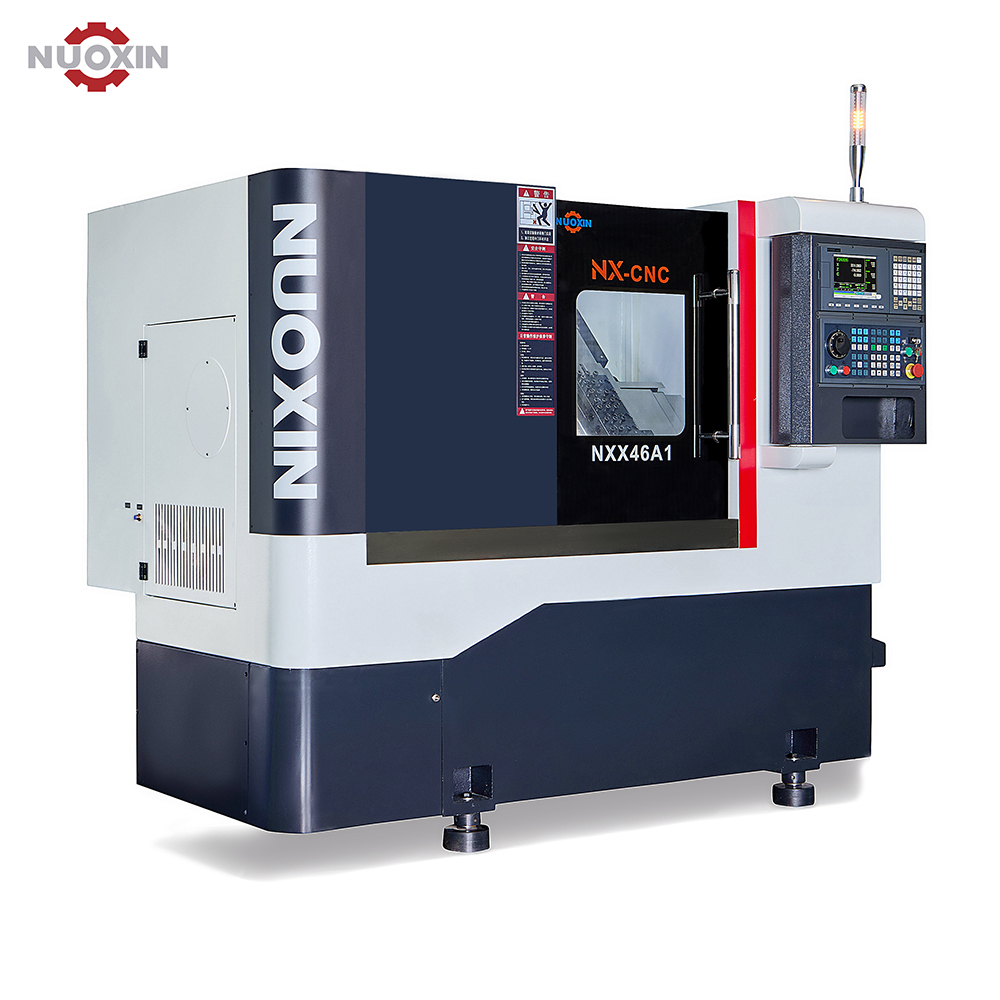
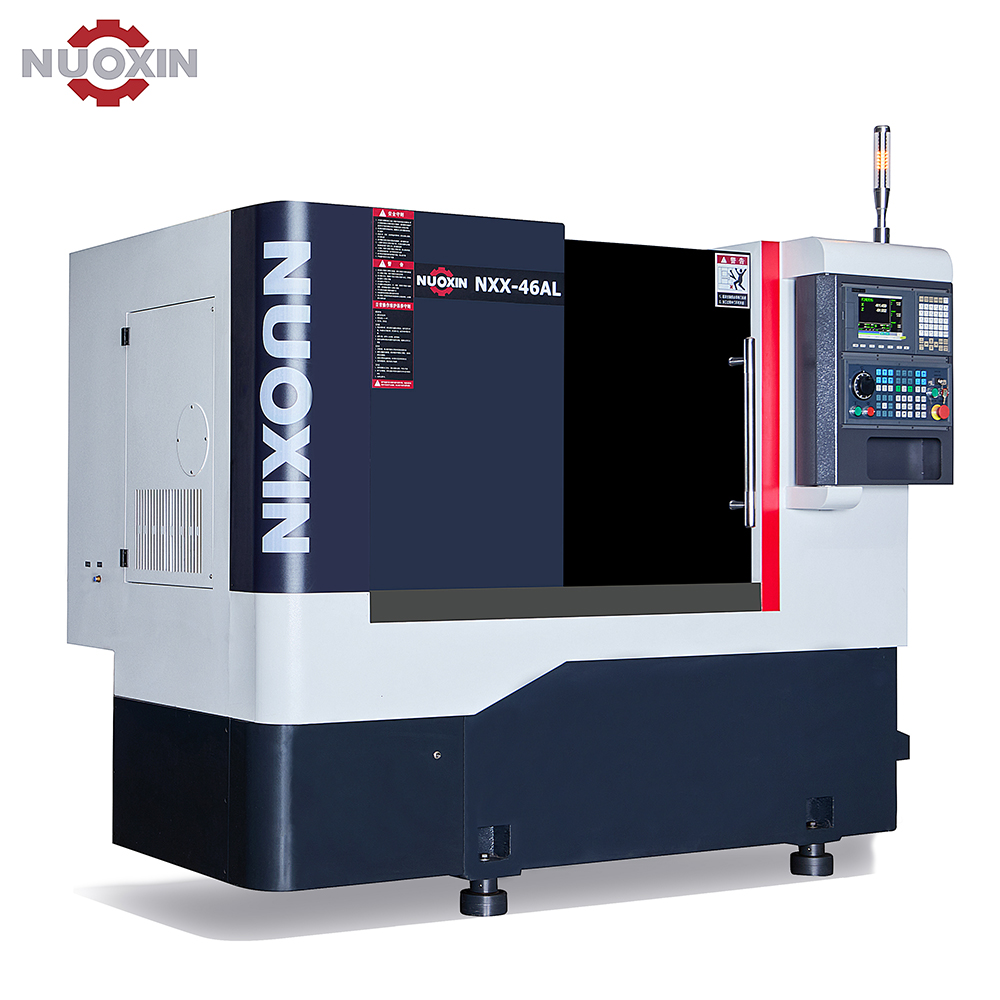
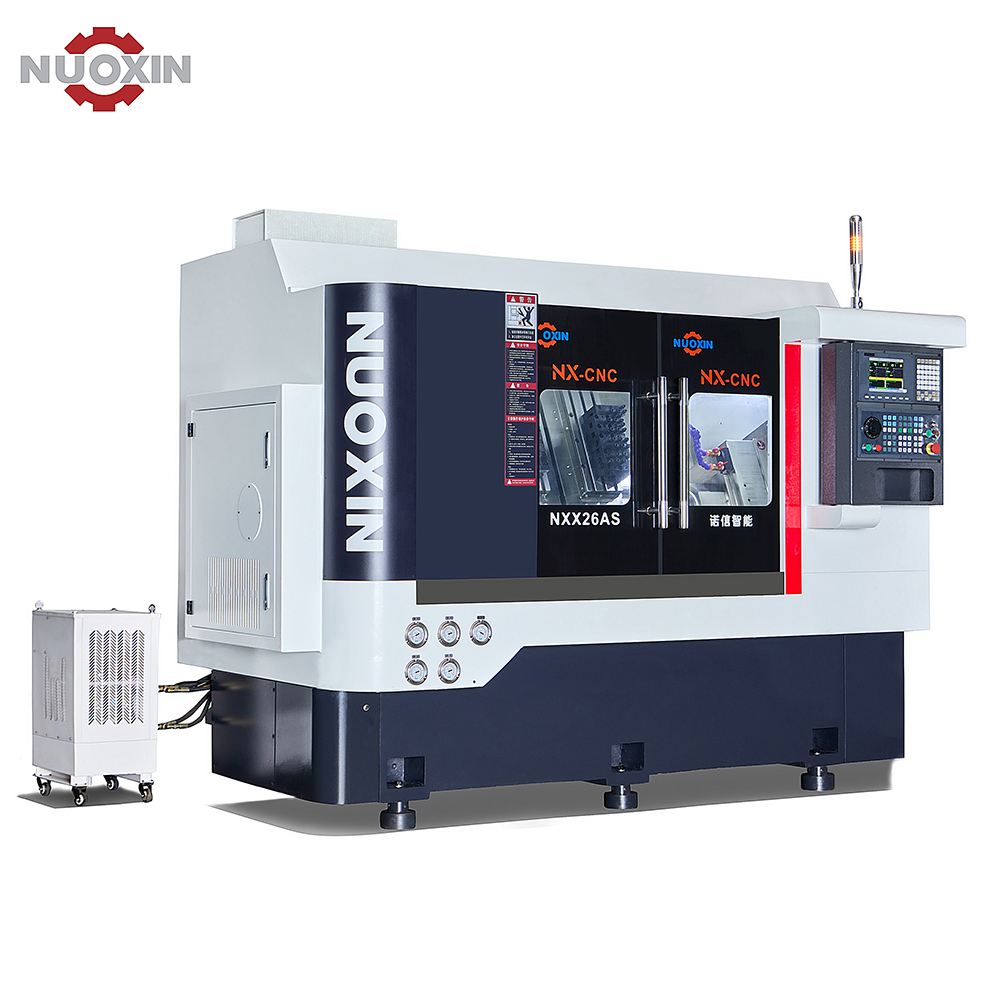
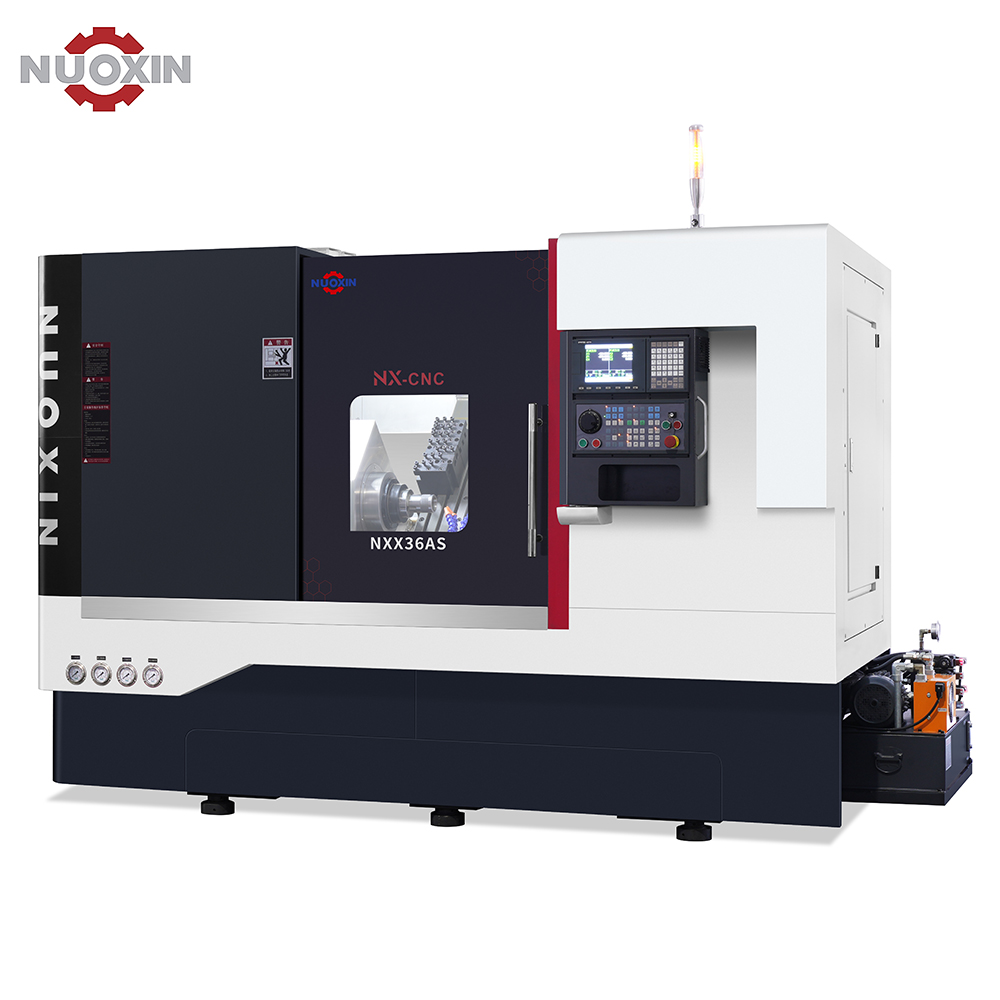
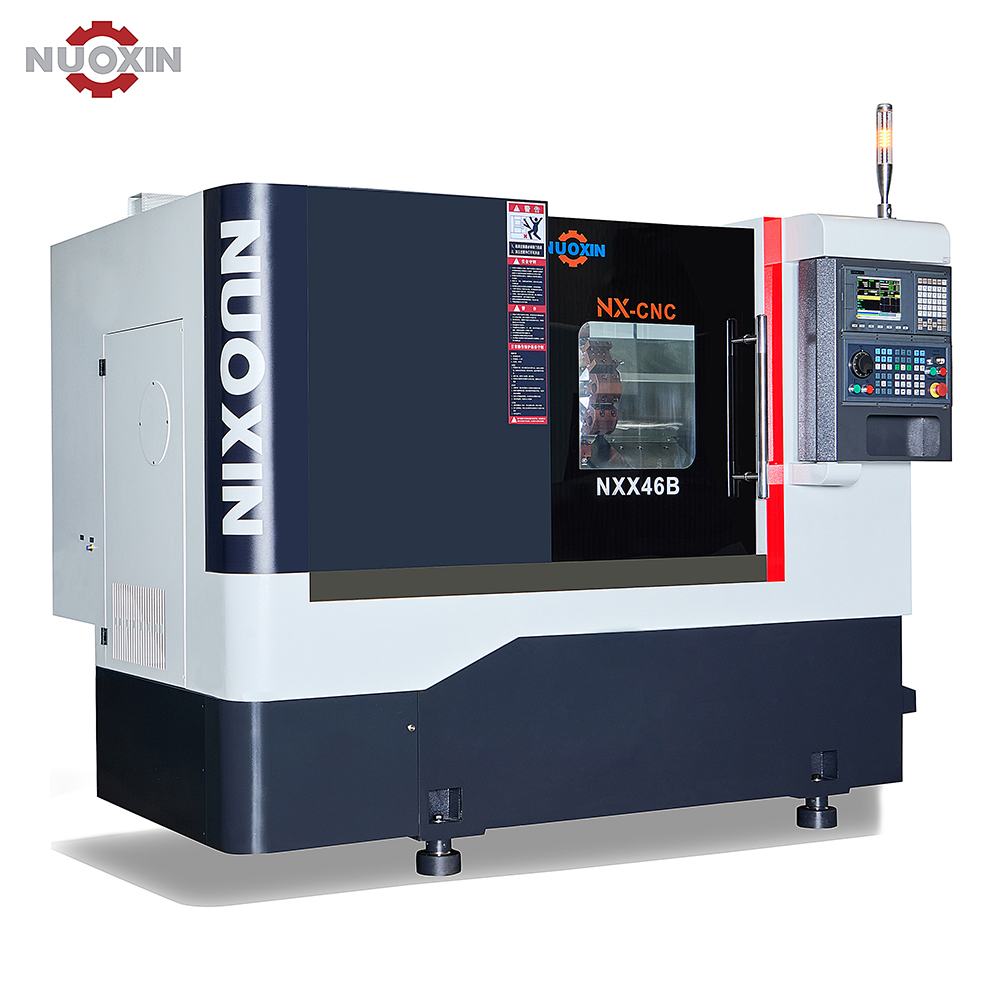
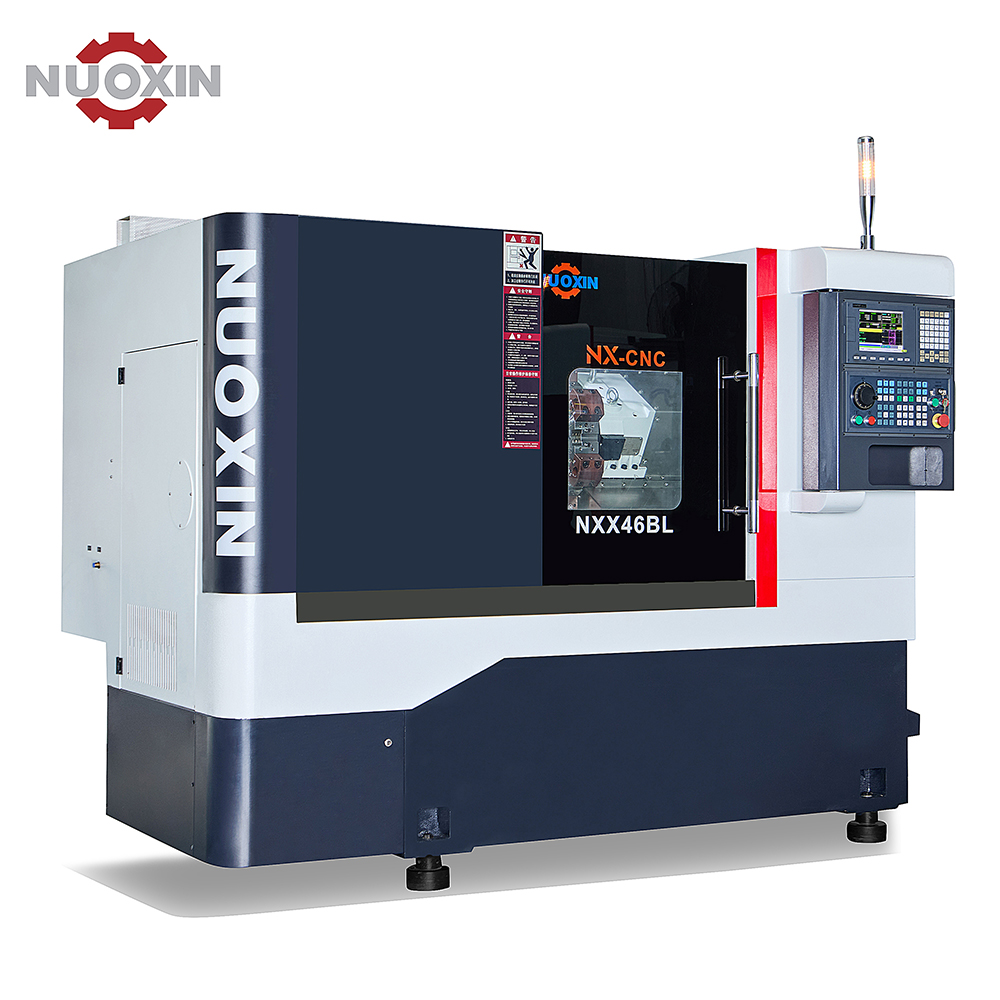
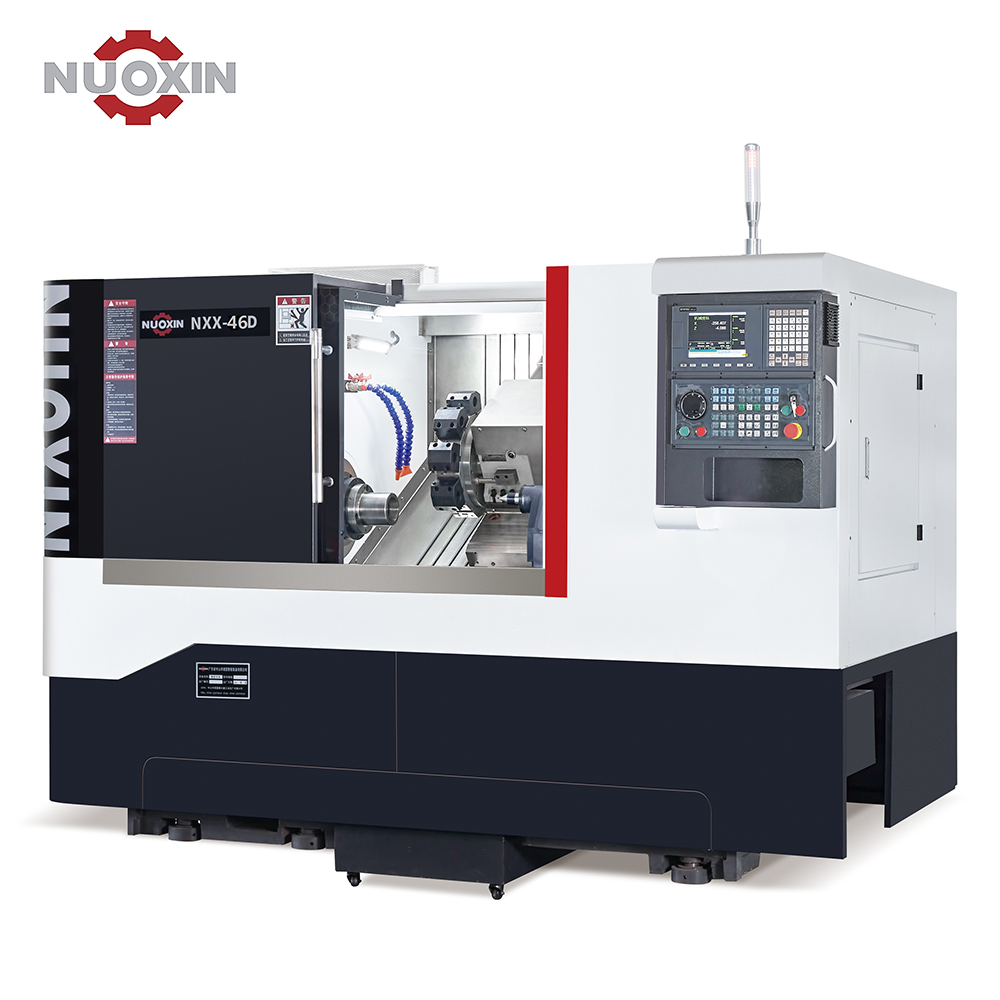
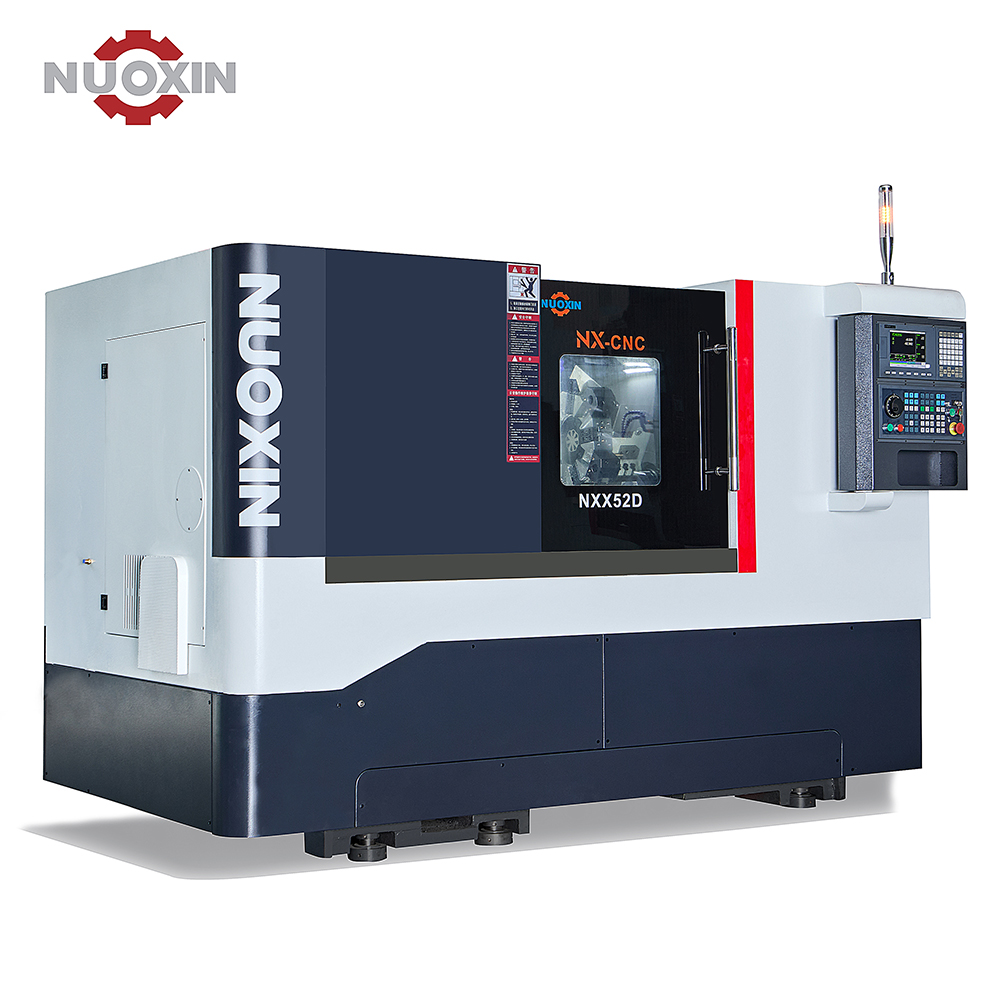
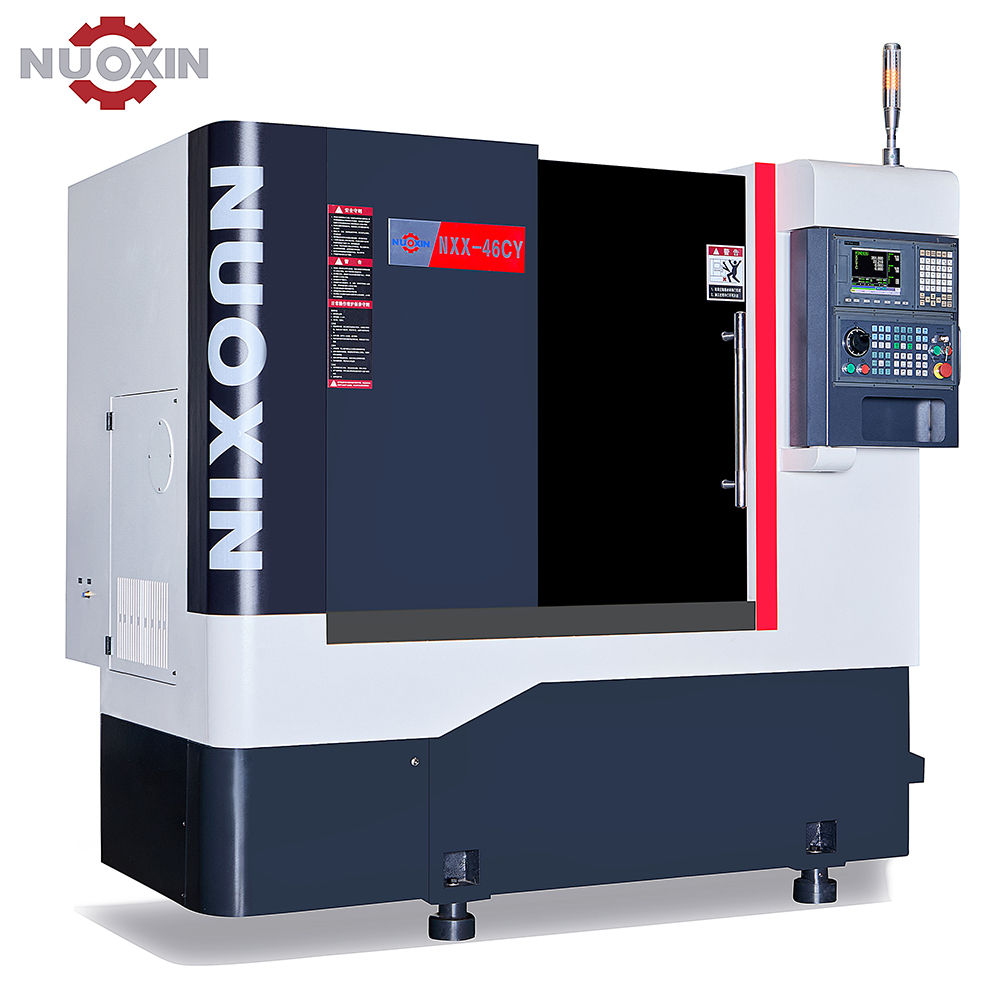
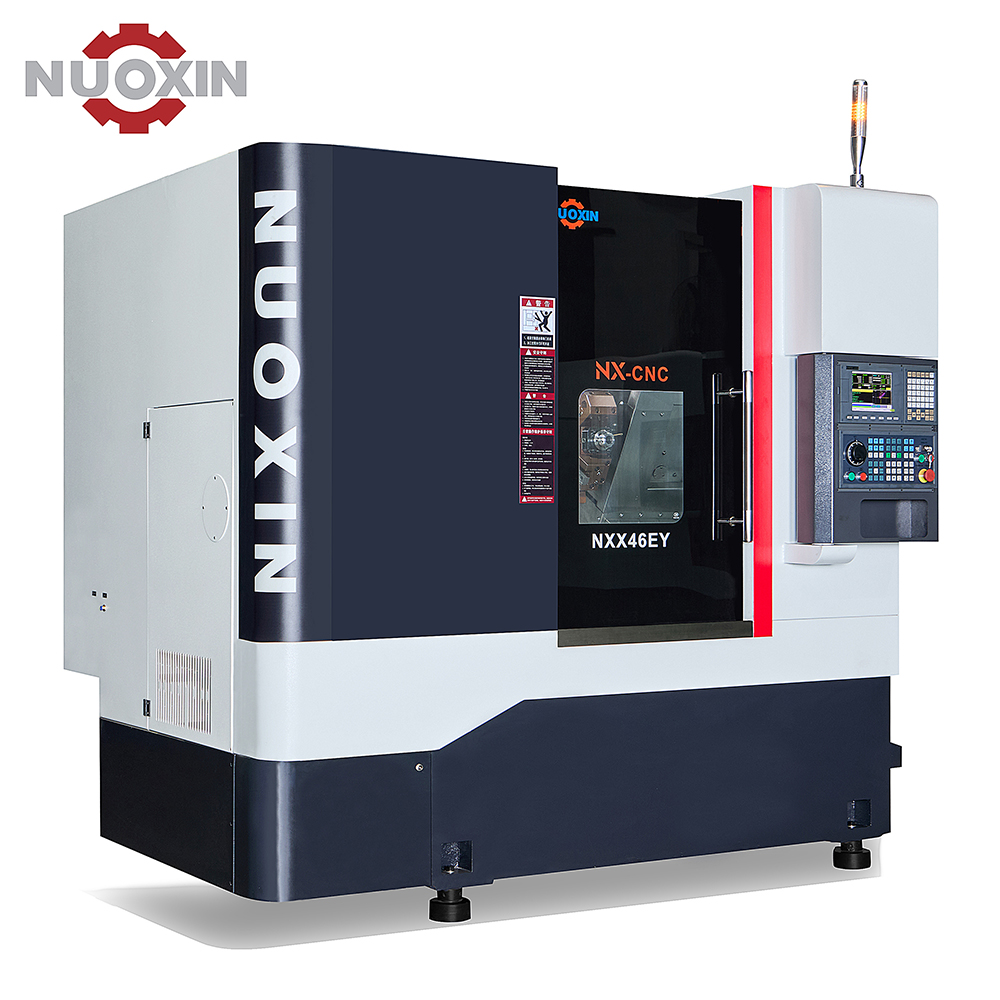
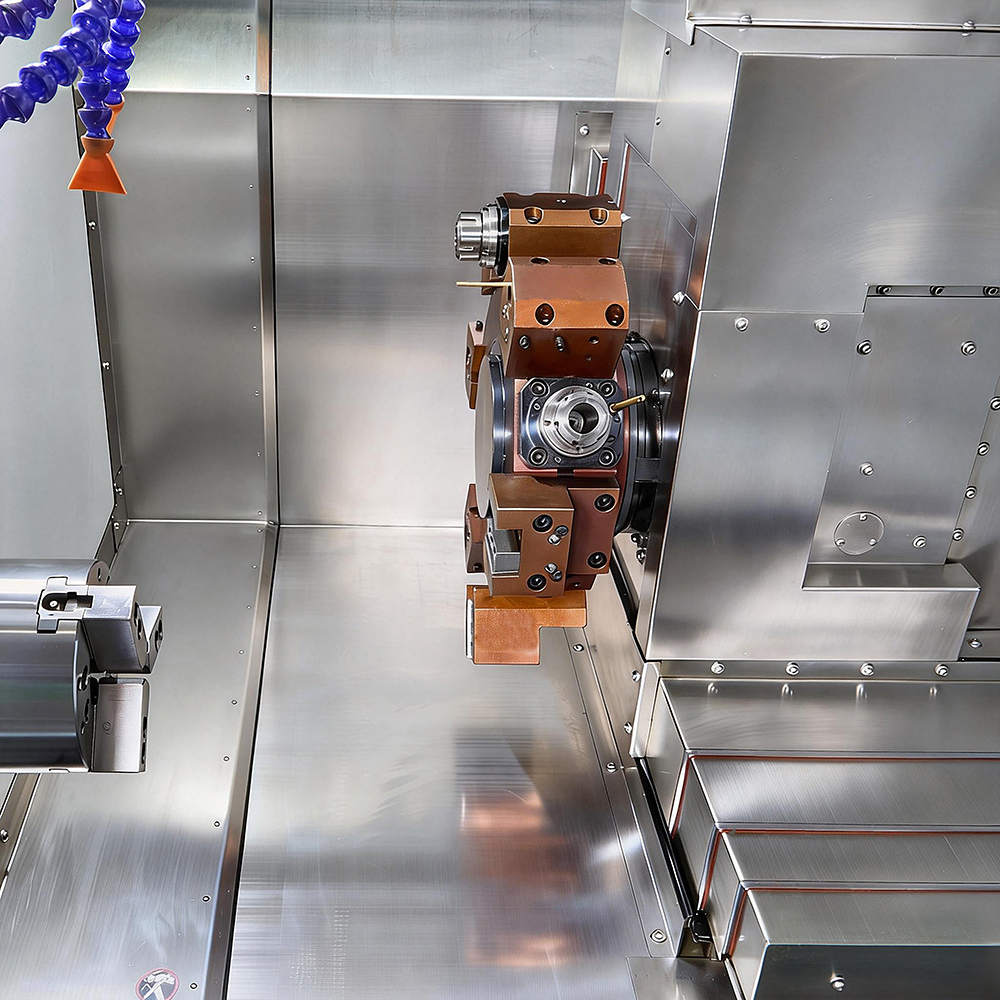
Usine de fournisseurs chinois : Centre de tournage-fraisage CNC à banc incliné NXX-46EY avec tourelle servo-motorisée pour usinage de précision
Caractéristiques structurelles
Système de broche à manchon
Cet équipement est conçu avec un système de broche à manchon haute performance, spécialement conçu pour répondre aux exigences rigoureuses de l'usinage de haute précision, de haute rigidité et à usage intensif.
Dotée d'une structure monobloc, la broche intègre des roulements de précision importés, disposés en configuration « trois à l'avant, deux à l'arrière ». Entraîné directement par un servomoteur de broche haute puissance, le système offre une rigidité dynamique exceptionnelle, une précision de rotation supérieure et une stabilité constante à haute vitesse. Cette architecture robuste garantit une fiabilité optimale pour les opérations de coupe intensives et de finition de haute précision.
Conception de lit incliné à 30°
Cette machine est dotée d'un bâti monobloc robuste en fonte et d'un banc incliné à 30°, moulés avec précision grâce à une technologie de fonderie en sable de résine de haute qualité. Son intérieur est renforcé par une structure nervurée dense, lui conférant une rigidité statique et dynamique exceptionnelle ainsi que d'excellentes propriétés d'amortissement des vibrations.
Cette configuration à banc incliné améliore non seulement la visibilité et l'ergonomie pour l'opérateur, mais facilite également l'évacuation naturelle par gravité des copeaux et du liquide de refroidissement. Il en résulte une efficacité accrue d'élimination des copeaux et une simplification des opérations courantes et de la maintenance.
Système de mouvement linéaire haute performance
Le système de mouvement linéaire allie parfaitement rigidité, précision et vitesse. Les axes X et Z sont directement couplés à des vis à billes précontraintes de précision via des servomoteurs haute performance et des accouplements flexibles. Associée à des guidages linéaires de haute précision et de grande rigidité, cette architecture élimine efficacement le jeu de transmission.
Dotée d'un système de lubrification automatisé intelligent, la machine assure une lubrification et un refroidissement précis et temporisé des glissières et des vis à billes. Ceci permet des vitesses de déplacement rapides jusqu'à 30 m/min tout en garantissant une précision de positionnement supérieure, une déformation thermique minimale et la stabilité à long terme nécessaire à une production en série constante.
Hydraulique avancée et excellence en usinage multi-axes
La centrale hydraulique intègre des pompes à cylindrée variable, des moteurs hydrauliques et des électrovannes haut de gamme provenant de fournisseurs taïwanais de confiance, associés à un échangeur de chaleur à air haute performance. Ceci garantit un fonctionnement silencieux, une température d'huile stable et une fiabilité exceptionnelle, assurant ainsi une alimentation électrique constante pour toutes les fonctions auxiliaires.
La machine est équipée d'une broche servo de pointe et d'une tourelle motorisée servo-entraînée avec axe Y. Des têtes d'outils motorisées de fraisage latéral et frontal de haute précision sont disponibles en option, dotées d'un système de transmission par engrenages de précision importé. Sa conception robuste lui confère une rigidité supérieure, un faible niveau sonore et une grande précision d'indexage, améliorant considérablement ses capacités multitâches et ses performances de coupe intensives.
De plus, la broche offre un indexage arbitraire complet à 360° (fonctionnalité d'axe C). Ceci permet d'usiner des pièces complexes par perçage latéral et frontal, taraudage et fraisage en une seule opération, raccourcissant considérablement les cycles de production tout en optimisant l'efficacité et la précision d'usinage.
Esthétique moderne et protection de sécurité renforcée
L'extérieur de la machine présente un carénage de protection profilé et entièrement fermé, au design moderne, assurant une étanchéité exceptionnelle à l'eau et aux chocs. Les portes coulissantes de sécurité, conçues avec des matériaux légers et un design équilibré, garantissent une ouverture et une fermeture sans effort.
Doté de dispositifs de verrouillage de sécurité fiables, le boîtier garantit un environnement de travail sûr et pratique tout en maintenant un espace de travail propre et professionnel.
Présentation du produit
Principales caractéristiques techniques
| Article | Unité | NXX-46E | NXX-46EY | NXX-52DEY |
|---|---|---|---|---|
| Balançoire maximale au-dessus du lit | mm | Φ460 | Φ480 | Φ480 |
| Longueur d'usinage maximale | mm | 180 (Radial) | 300 | 400 |
| Débattement maximal au-dessus de la plaque de tourelle | mm | Φ160 | Φ380 | Φ440 |
| Diamètre d'usinage max. (disque/arbre) | mm | Φ240 / Φ160 | Φ400 / φ380 | Φ350 / φ350 |
| Diamètre d'alésage de la broche | mm | F56 | F56 | Φ62 |
| Capacité maximale du bar | mm | Φ45 | Φ45 | F51 |
| Plage de vitesse de broche | tr/min | 0–4000 | 0–4000 | 0–3000 |
| Étapes de vitesse de broche | Étape | CV | CV | CV |
| Type de nez fuselé | - | Bride de type A2-5 | Bride de type A2-5 | Bride de type A2-6 |
| Puissance du moteur principal | kW | 5.5 | 7,5 | 11 |
| Angle du lit incliné | ° | 30 | 30 | 30 |
| Vitesse de déplacement rapide sur l'axe X | m/min | 24 | 24 | 30 |
| Vitesse de déplacement rapide sur l'axe Z | m/min | 30 | 30 | 30 |
| Vitesse de déplacement rapide sur l'axe Y | m/min | - | 30 | 12 |
| Course maximale sur l'axe X (direction unique) | mm | 560 | 480 | 460 |
| Course maximale de l'axe Z | mm | 330 | 380 | 550 |
| Course maximale de l'axe Y | mm | - | 110 | 110 |
| Puissance du servomoteur des axes X/Z | kW | 1.5 | 2.4 | 3,1 / 2,4 |
| Diamètre de la broche de la contre-pointe | mm | - | - | Φ80 |
| Déplacement de la plume de contre-pointe | mm | - | - | 80 |
| Cône de broche de contre-pointe | mm | - | - | 5# |
| Course du corps de la contre-pointe | mm | - | - | 480 |
| Précision de faux-rond radial et axial de la broche | mm | ≤0,003 | ≤0,003 | ≤0,003 |
| Précision de la planéité de la face de broche | mm | ≤0,01 / Φ100 | ≤0,01 / Φ100 | ≤0,01 / Φ100 |
| Précision de faux-rond de la broche d'un outil motorisé | mm | ≤0,006 | ≤0,006 | ≤0,006 |
| Précision de répétabilité (axe X) | mm | ±0,0025 | ±0,0025 | ±0,0025 |
| Précision de répétabilité (axe Z) | mm | ±0,0025 | ±0,0025 | ±0,0025 |
| Précision de positionnement répétitive de la broche (axe C) | mm | 0,01 | 0,01 | 0,01 |
| Type de tourelle standard | - | Tourelle à servomoteur | Tourelle à servomoteur | Tourelle à servomoteur |
| Capacité maximale des outils de la tourelle | pièces | 12 | 12 | 12 |
| Temps de changement d'outil (outil adjacent) | s | 0,3 | 0,3 | 0,3 |
| Taille de l'outil (outil extérieur) | mm | 20×20 | 25×25 | 25×25 |
| Taille de l'outil (diamètre de la barre d'alésage) | mm | Φ25 | Φ40 | Φ40 |
| Type d'outillage en direct | - | ER25 | ER25 / ER32 + Axe Y | ER25 / ER32 + Axe Y |
| Puissance du moteur de l'outil motorisé | kW | 3.7 | 3,1 + 0,75 + 2,4 | 3,1 + 0,75 + 2,4 |
| Vitesse maximale de l'outil en direct | tr/min | 3000–6000 | 3000–6000 | 3000–6000 |
| Capacité de serrage maximale des outils motorisés | mm | F16 | Φ16 / Φ20 | Φ16 / Φ20 |
| Capacité de taraudage maximale | mm | M10 | M10 / 14 | M10 / 14 |
| Capacité de puissance totale | kW | 13 | 19,5 | 24 |
| Poids de la machine (approximatif) | kg | 3500 | 3700 | 4200 |
| Dimensions hors tout (L×l×H) | mm | 2200×1850×1950 | 2330×1970×2300 | 2635×1800×2050 |
Foire aux questions
Q Quels sont les avantages opérationnels de la conception à plateau incliné à 30° ?
La structure à banc incliné à 30°, moulée en fonte à sable résine monobloc durable, offre une rigidité statique et dynamique supérieure tout en amortissant les vibrations de fonctionnement. Sur le plan ergonomique, elle améliore la visibilité de l'opérateur et l'accès aux outils, tout en permettant à la gravité d'évacuer efficacement le liquide de refroidissement et les copeaux loin des zones de coupe.
Q Comment l'ensemble de broche parvient-il à atteindre une haute précision lors de coupes importantes ?
La machine utilise une broche monobloc à manchon dotée de roulements de précision importés, disposés en configuration « trois à l'avant, deux à l'arrière ». Entraînée directement par un servomoteur, elle atteint une précision de faux-rond radial et axial de ≤ 0,003 mm et une précision de planéité de face de ≤ 0,01 / Φ100 mm, garantissant ainsi la précision pour le tournage intensif et la finition de précision.
Q La machine permet-elle des opérations de fraisage complexes et le multitâche dans une seule configuration ?
Oui. Dotée d'un indexage arbitraire complet à 360° (axe C) et d'une tourelle servo-motorisée à 12 stations prenant en charge l'outillage motorisé ER25/ER32 avec des capacités d'axe Y (course de 110 mm sur les modèles EY), les utilisateurs peuvent effectuer des opérations complexes de fraisage latéral et frontal, de perçage et de taraudage rigide sans resserrage secondaire de la pièce.
Q Quelles sont les vitesses de déplacement rapide des axes et la précision de positionnement ?
Le système de déplacement linéaire permet des vitesses de déplacement rapides jusqu'à 30 m/min sur les axes X et Z (et jusqu'à 30 m/min sur l'axe Y). Des vis à billes précontraintes, couplées directement à des servomoteurs haute performance, garantissent une précision de positionnement répétable de ±0,0025 mm sur les axes X et Z.
Q Quelles sont les principales différences entre les modèles NXX-46E, NXX-46EY et NXX-52DEY ?
La NXX-46E est optimisée pour le tournage radial avec une longueur d'usinage de 180 mm et un moteur de 5,5 kW. La NXX-46EY offre une course de 110 mm sur l'axe Y, une longueur d'usinage de 300 mm et un moteur de 7,5 kW. Plus lourde, la NXX-52DEY offre une capacité accrue avec un dégagement de barre de 51 mm de diamètre, une longueur d'usinage de 400 mm, une broche de 11 kW et une contre-pointe intégrée (broche de 80 mm de diamètre).
Q Comment la stabilité thermique est-elle maintenue lors d'une production par lots continus ?
La dilatation thermique est minimisée grâce à l'association d'un système de lubrification automatique et temporisée intelligent sur les glissières et les vis à billes avec un échangeur de chaleur refroidi par air sur le groupe hydraulique. Ceci permet de maintenir des températures de fonctionnement stables et une précision géométrique optimale lors de fonctionnements continus prolongés.